| Estado de Disponibilidad: | |
|---|---|
| Cantidad: | |
MH-CHP
MINGHUNG

I. Principio de trabajo continuo de prensa plana
Integración innovadora más allá de las prensas continuas convencionales:
1. Mat Formando
- Partículas secas mezcladas con resina (PMDI/UF) a través de la formación de aire con estructura de gradiente (superficie fina/núcleo grueso).
-Característica de ahorro de energía: los cabezales de formación de accionamientos de frecuencia variable reducen el consumo inactivo; El monitoreo de la densidad de la alfombra en línea previene el desperdicio de material.
2. Prepressing e Feeds
-Mat comprimida por la correa pre-prensa (0.5-2 MPa) para minimizar la variación del espesor antes de la prensa principal.
-Característica de ahorro de energía: rollos compuestos livianos previos a la presión corta la potencia de accionamiento en un 18%.
3. Pressing continuo en caliente
- Mat transmitida entre las cintas de acero a través de placas de calentamiento controladas en zona múltiple:
-Zona de alta presión de entrada (20-50 MPa): compresión rápida al grosor objetivo.
-Zona central constante de temperatura (180-220 ° C): curado completo de resina.
-Zona de liberación de presión de salida (5-10 MPa): estabilización dimensional.
- Método de calentamiento: circulación de aceite térmico (30% más eficiente que el vapor); Calentamiento de inducción electromagnética opcional para una respuesta más rápida.
línea de prensa continua
Doble cinturón de acero para prensa continua
4. Postprocesamiento
-Panel continuo → Sierra de corte transversal volador → Enfriador de estrella (enfriamiento de aire forzado) → Lijado → apilamiento.
- Característica de ahorro de energía: Sección de enfriamiento de recuperación de calor para la etapa de secado.
Tirming Saw Machine
máquina de lijado
II. Parámetros clave y rendimiento
Parámetro | Línea de ahorro de energía | Línea convencional |
Ancho de trabajo | 2.5-4.8 m (hasta 4.8m+) | Mismo ancho |
Capacidad diaria | 1,000-3,000 m³ | Misma capacidad |
Temperatura de prensa | 180-220 ° C (± 2 ° C control zonal) | 190-230 ° C (± 5 ° C) |
Energía específica | ≤180 kWh/m³ | 270-320 kWh/m³ |
Tasa de recuperación de calor | ≥40% (reutilización de calor de escape/enfriamiento) | ≤15% |
Tolerancia al grosor | ± 0.15 mm | ± 0.3 mm |
Iii. Tecnologías básicas de ahorro de energía (reducción del 35%)
(1) Presione la optimización del sistema (≈25% de ahorro)
- Control zonal de precisión:
- Válvulas de servir proporción + sensores de presión → Error de presión <± 0.5 MPa.
- Tubos de aceite térmico de micro-canal en platos → 40% de calentamiento más rápido; 98% de uniformidad de temperatura.
- Reducción de fricción de la correa de acero:
- recubrimiento nano-cerámico (coeficiente de fricción ↓ 60%) → potencia de accionamiento ↓ 15%.
- El sistema de lubricación automática minimiza el calor de fricción.
(2) Sistemas de recuperación de calor (≈8% de ahorro)
- Incineración de gases de escape:
- Escapo rico en formaldehído → oxidante térmico regenerativo (RTO) (≥850 ° C) → calienta el aceite térmico (reemplaza al 30% de gas natural).
- Sección de enfriamiento Reclamar el calor:
- Calor de enfriamiento de panel → Tuberías de calor → Precaliente aire de admisión de secador (+50-80 ° C).
(3) Actualizaciones del sistema de accionamiento (≈7% de ahorro)
- Motores de imán permanentes:
- ≥96% eficiencia (frente al 89% para los motores de inducción) → 10-15% de reducción de potencia.
- Estación hidráulica inteligente:
- Bombas de frecuencia variable → flujo de espera ↓ 90%.
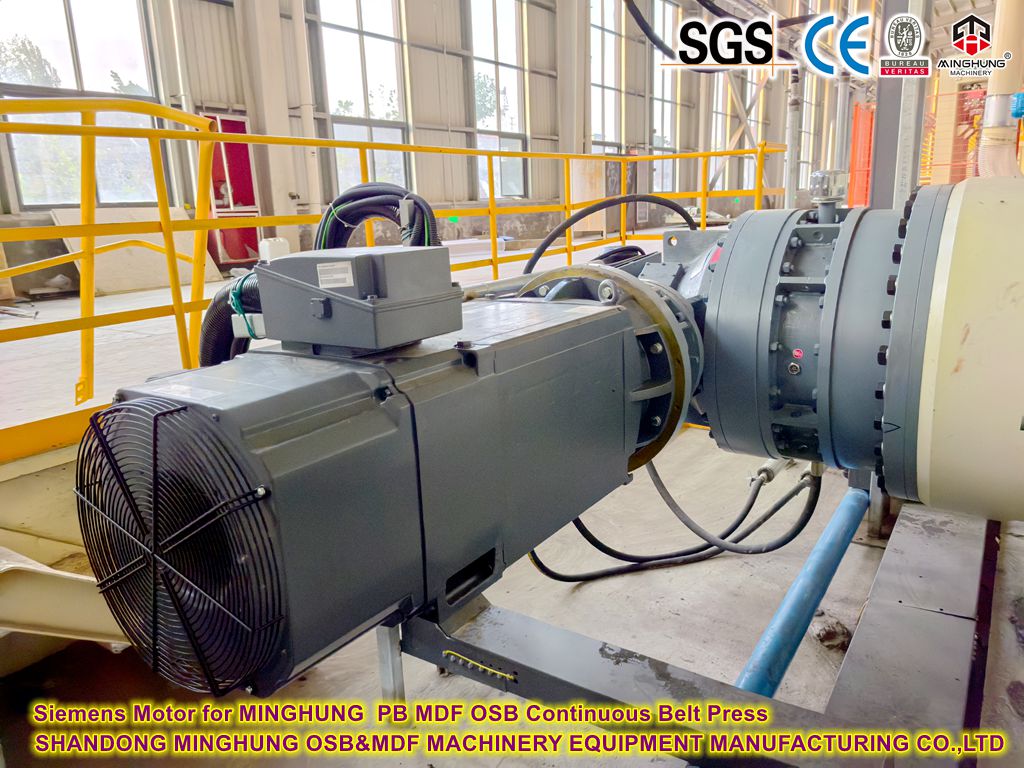
motor sinmens
Estación hidráulica
(4) Sinergia de proceso (≈5% de ahorro)
- Resinas de curado de baja temperatura:
-PMDI permite el curado a 160-180 ° C (vs. 190-210 ° C para UF).
- Control de humedad de la alfombra:
- Los sensores IR en línea mantienen ± 0.5% de precisión de humedad → Optimiza la energía de secado.
IV. Análisis económico
1. Comparación de energía:
Convencional: 270-320 kWh/m³
Salvación de energía: ≤180 kWh/m³ → 35-45% Reducción
2. Ahorro anual (línea 300,000 m³):
Electricidad: (300 - 180) × 300,000 = 36,000,000 kWh ($ 3.6M a $ 0.1/kWh)
Gas natural: 180,000 GJ ($ 1.08m @ $ 6/gj)
3.Co₂ Reducción: 28,000 toneladas ($ 144k de crédito de carbono a $ 5/ton)
ROI: 15-20% más alto de capitán reembolsado en 2-3 años.
1. Contraste de eficiencia térmica
Factor | Prensa plana continua | Prensa múltiple | Ventaja de energía |
Pérdida de precalentamiento | Sin cierre → pérdida de calor cíclico cero | 30%+ pérdida de calor por ciclo | Elimina los desechos de inercia térmica |
Pérdida de calor superficial | 60% menos de área expuesta (cinturones cerrados) | Plates abiertos → alta convección | Las correas de acero minimizan la radiación |
Transferencia de calor ef. | Sistema de aceite térmico (≥85% EFF.) | Sistema de vapor (≤65% ef.) | Contacto directo + estabilidad de temperatura |
Recuperación de calor de desperdicio | ≥40% a través de RTO + intercambiadores de calor | Ninguno → Emisión directa | Reutilización de energía de circuito cerrado |
Datos: Consumo de calor específico: 1.0-1.2 GJ/m³ (continuo) vs. 1.8-2.2 GJ/m³ (apertura múltiple).
2. Eficiencia operativa
Métrico | Prensa continua | Prensa múltiple |
Tiempo de prensa efectivo | ≥95% | ≤45% |
Tasa de salida | 50-100 m³/h (línea de 4.8m) | 10-20 m³/h (prensa de apertura 20) |
Uso de poder | ≤180 kWh/m³ | 250-300 kWh/m³ |
Mecanismo: el movimiento continuo elimina el tiempo de inactividad; La hidráulica zonal evita el ciclo de plato completo.
3. Innovaciones de diseño de sistemas
3.1 Perfil de presión zonal/temperatura
- Continuo: 30-50 zonas independientes (entrada de 30MPa → 5MPA SALTAT).
-Tradicional: Uniforme 35-40 MPa → Desechos de sobretometría del núcleo.
3.2 Reducción de fricción
- Cinturas nano recubiertas: μ 0.25 → 0.1 → 40% menos potencia de accionamiento.
- Hidráulica inteligente: energía en espera <10% de los sistemas de bomba fija.
3. 3 Circuito cerrado térmico

4. Integración de procesos
Técnica | Beneficio de prensa continua | Limitación tradicional |
Adhesivos de baja temperatura | PMDI CURE @ 160-180 ° C | UF requiere 190-220 ° C |
Control de humedad | IR en línea (± 0.5%) | Muestreo manual (± 2%) |
Formación precisa | Aire-asustación + retroalimentación → 7% de ahorro de tapas | Mecánico → sobrecarga de seguridad |
5. Ahorros verificados
300,000 m³/año Línea de tablas de partículas:
Energía | Continuo | Múltiple | Ahorros anuales |
Electricidad | 54 GWH | 90 GWH | 36 GWH |
Gas natural | 240,000 GJ | 420,000 GJ | 180,000 GJ |
Co₂ | - | - | 28,800 toneladas |
Conclusión: 35-40% de reducción de energía total; ROI <3 años.
Para obtener más información, Bienvenidos contáctenos, le responderemos rápidamente y ofreceremos videos de trabajo con usted
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo electrónico: minghungmachinery@gmail.com
El 20 de octubre de 2026, el equipo de comercio exterior de Shandong Minghung Wood Base Panel Machinery Co., Ltd. partió de China y voló a Estambul, Turquía, para participar en la 39.ª Exposición internacional de maquinaria para trabajar la madera, herramientas de corte y herramientas manuales (WoodTech Estambul 2026). La exposición se llevará a cabo del 22 al 25 de octubre en el Centro de Congresos y Ferias de Tüyap en Estambul, y el número de stand de Minghung es 905E.
El primer día de la Feria Internacional de Maquinaria para Trabajar la Madera de Shanghai 2026: si la palabra clave de esta mañana fue 'sorpresa', entonces las palabras clave de esta tarde son definitivamente 'explosiva' y 'confianza'.
Este viaje a Shanghai no fue sólo una muestra de productos, sino también una difusión de nuestra marca y una conexión de emociones. Continuaremos manteniéndonos fieles a nuestra aspiración original y recompensando la confianza y el apoyo de cada cliente con productos y servicios aún mejores. ¡El futuro está lleno de promesas y siempre estamos en camino!
Se acerca el Festival del Medio Otoño y la luna se vuelve redonda. Mientras muchas personas empiezan a prepararse para las reuniones familiares, la fábrica de la empresa cuenta una historia diferente: carretillas elevadoras zigzagueando por el patio, brazos de grúa subiendo y bajando, contenedores alineados en filas y el trabajo de carga avanzando de forma tensa pero ordenada.
¿Cómo producir tableros de partículas? ¿Cuál es el paso de producción para fabricar tableros de partículas? Introducción: Los tableros de partículas, también conocidos como aglomerados, son un material versátil y rentable ampliamente utilizado en las industrias de la construcción y el mueble. Se fabrica comprimiendo partículas de madera y adhesivo juntos.