minghungmachinery@gmail.com ▏  +8618769900191 / +86 15589105786
Equipo de producción de tableros de partículas resistentes al fuego de 600 m³ de espesor diario de 12 mm
Usted está aquí: Hogar » Serie de máquinas OSB PB MDF » Línea de producción de tableros de partículas/aglomerados » Equipo de producción de tableros de partículas resistentes al fuego de 600 m³ de espesor diario de 12 mm

CATEGORIA DE PRODUCTO

Productos aleatorios

Equipo de producción de tableros de partículas resistentes al fuego de 600 m³ de espesor diario de 12 mm

Esta línea de producción es un sistema automatizado de alta eficiencia diseñado para tableros de partículas ignífugos, con una producción diaria de 600 metros cúbicos y capaz de producir de forma estable tableros ignífugos de 12 mm de espesor. La línea adopta tecnología de prensado continuo y un sistema preciso de adición de retardante de llama, lo que garantiza el cumplimiento de las normas internacionales contra incendios. Cubre el procesamiento de materias primas, el secado, el pegado, la adición de retardantes de llama, el conformado, el prensado en caliente, el corte y el control automatizado. Las características incluyen alta productividad, bajo consumo de energía y rendimiento estable contra incendios. Es adecuado para la construcción, muebles, construcción naval y otros campos con estrictos requisitos de seguridad contra incendios.
Estado de Disponibilidad:
Cantidad:
sharethis sharing button
  • MINGHUNG


Equipo de producción diario de tableros de partículas resistentes al fuego de 600 m³ y 12 mm de espesor.

MINGHUNG Línea de producción de tableros PB OSBEsta línea utiliza tecnología de prensado continuo, que integra procesos de secado, pegado, adición de retardantes de llama, conformado, prensado en caliente y corte. Se especializa en la producción de tableros de partículas ignífugos de 12 mm de espesor, cumpliendo con las normas técnicas de tableros de partículas ignífugos. Los tableros exhiben una alta resistencia al fuego, baja emisión de formaldehído (nivel E1) y propiedades físico-mecánicas estables.


Equipo de producción    

1. Sección de Preparación de Materias Primas    

  Astilladora de tambor

      Principio de funcionamiento: La madera (troncos, madera de diámetro pequeño, desechos de tablas) se introduce en un tambor giratorio con cuchillas para cortarla en astillas de proceso uniforme.

     Parámetros clave: Diámetro del disco ≥2000 mm, Capacidad ≥100 BDMT/h, Longitud de la viruta 20-30 mm.


  Descamadora y trituradora

      Principio de funcionamiento: Los copos procesan las virutas hasta convertirlas en hojuelas más finas; Las trituradoras descomponen las escamas de gran tamaño.

      Parámetros clave: Grosor de las escamas 0,2-0,5 mm, ancho 5-20 mm.


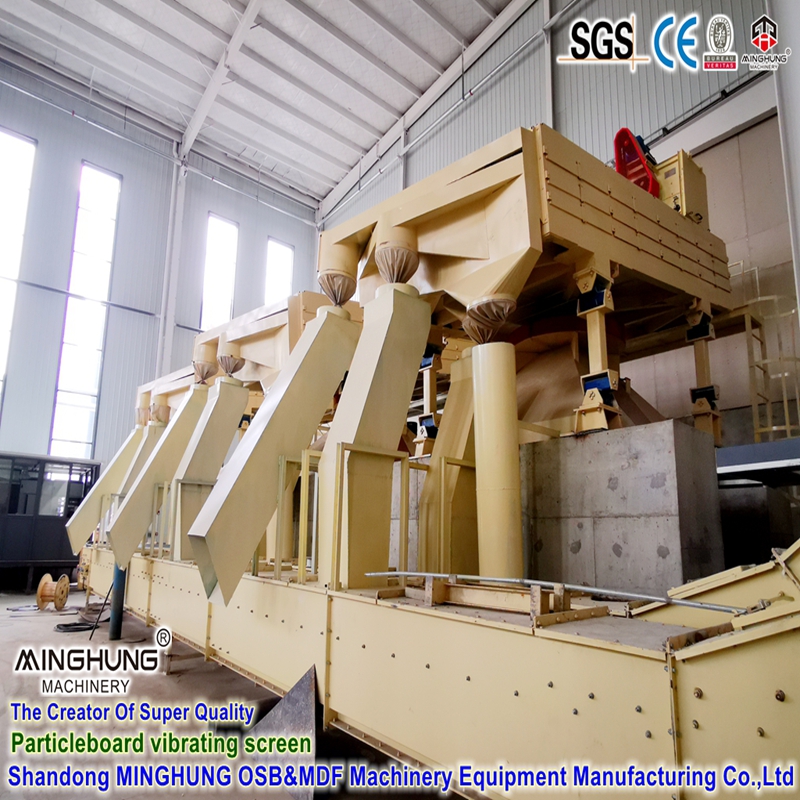
  Máquina de cribado

      Principio de funcionamiento: Utiliza cribas vibratorias multicapa para clasificar las escamas por tamaño (escamas de capa frontal fina, escamas de capa central gruesa), y el material de gran tamaño se devuelve para triturar.

      Parámetros clave: normalmente 3-4 capas de pantalla.
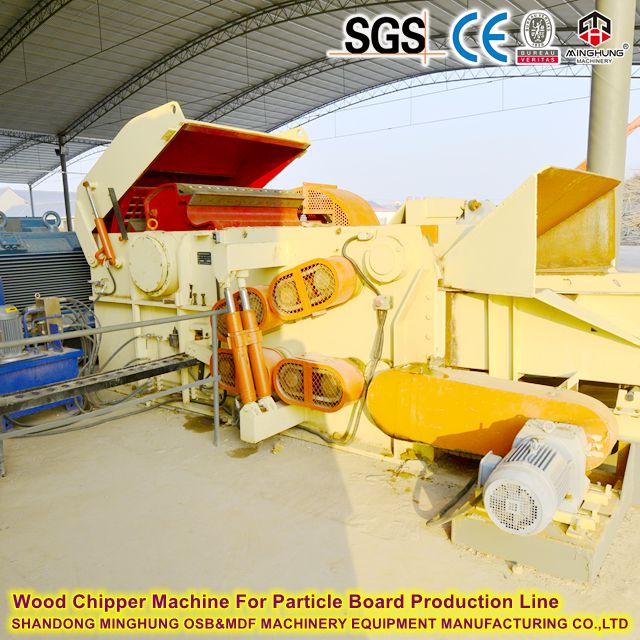

Máquina de Wood Chipper para línea de producción de tableros de partículas

trituradora de madera

MINGHUNG Criba vibratoria de aglomerado para línea de producción de PB

criba vibratoria


2. Sección de Secado, Mezclado y Tratamiento contra Incendios    

  Secadora de tambor giratorio

        Principio de funcionamiento: El aire caliente fluye a través de un tambor giratorio y entra en contacto con las escamas húmedas para reducir el contenido de humedad de ~40% a 2-4%.

        Parámetros clave: Capacidad de evaporación ≥10000 kg/h, Temperatura de entrada ~400°C, Temperatura de salida ~100°C.


  Licuadora de anillo

        Principio de funcionamiento: las hojuelas secas se mezclan uniformemente con resina atomizada y aditivos en un canal anular de alta velocidad.

        Parámetros clave: Capacidad ≥8000kg/h, Uniformidad de mezcla ≥95%.


  Sistema de dosificación retardante de llama

        Principio de funcionamiento: Núcleo de producción ignífuga. Las bombas y boquillas de alta precisión añaden retardantes líquidos o en polvo a las escamas en una proporción determinada (normalmente, el proceso de mezcla del gel se lleva a cabo simultáneamente o en etapas).

           Parámetros clave: Tasa de adición 5%-15% (del peso de madera secada al horno), Precisión de dosificación ±0,5%.
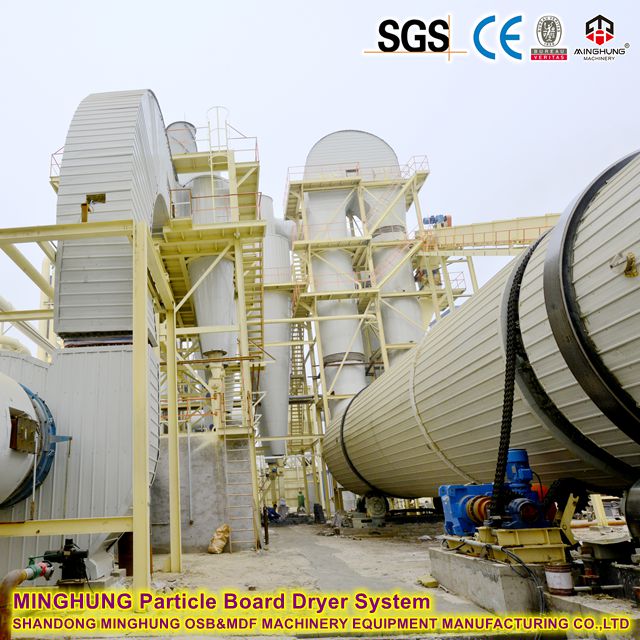

MINGHUNG Sistema de secador de tableros de partículas

sistema de secado

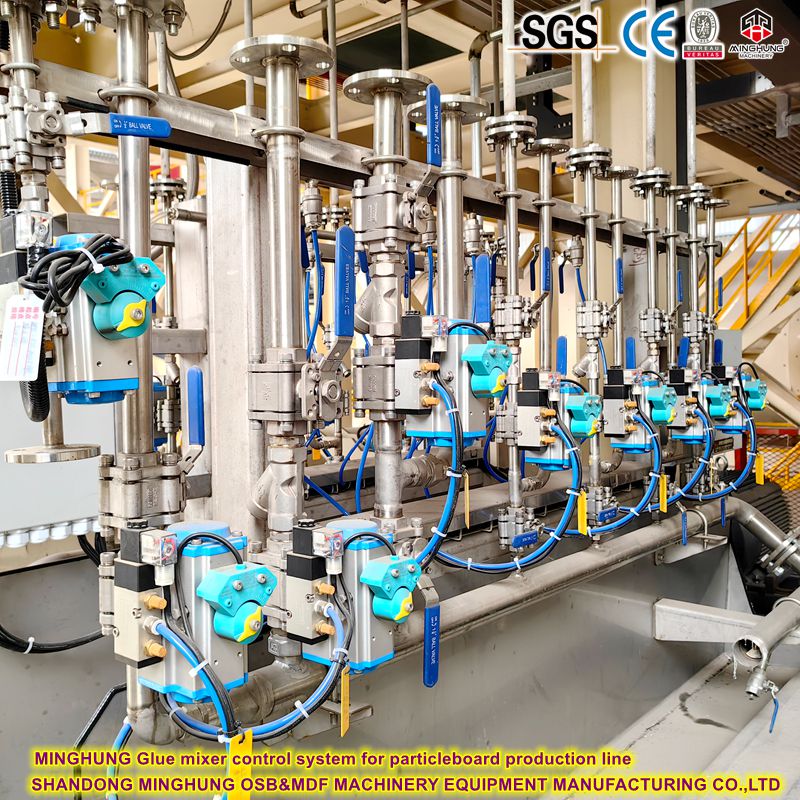
MINGHUNG Sistema de control del mezclador de cola para línea de producción de tableros de partículas

mezclador de pegamento


3. Sección de conformado y prensado    

  Formador mecánico

      Principio de funcionamiento: Esparce escamas resinadas y retardadas mediante rodillos de dispersión y transportadores dosificadores para formar una estera uniforme con una estructura de tres capas 'fina-gruesa-fina'.

      Parámetros clave: Ancho de formado ≥8 pies (2440 mm), desviación de precisión de formado ±1,5%.


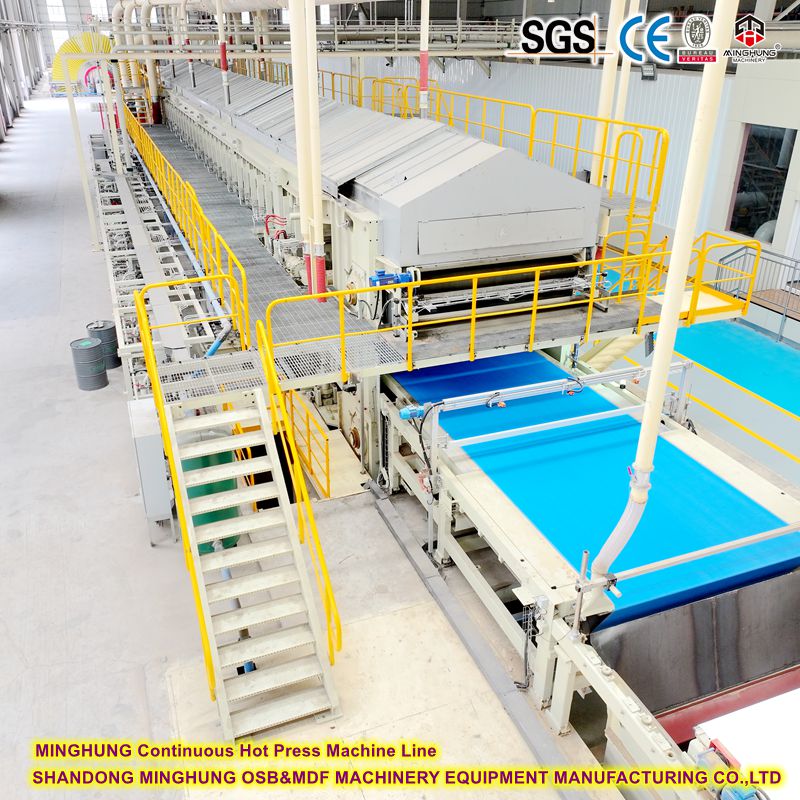
 Prensa plana continua

      Principio de funcionamiento: La estera formada ingresa continuamente entre correas de acero de alta temperatura (200-220°C) y alta presión (30-40 bar), donde la resina y el retardante curan rápidamente bajo calor y presión, formando una tabla sólida. Clave para lograr la elevada producción de 600 m³/día.

      Parámetros clave: Longitud de la prensa ≥30 m, Altura de apertura 100 mm, Precisión del control de temperatura de los platos ±2°C.
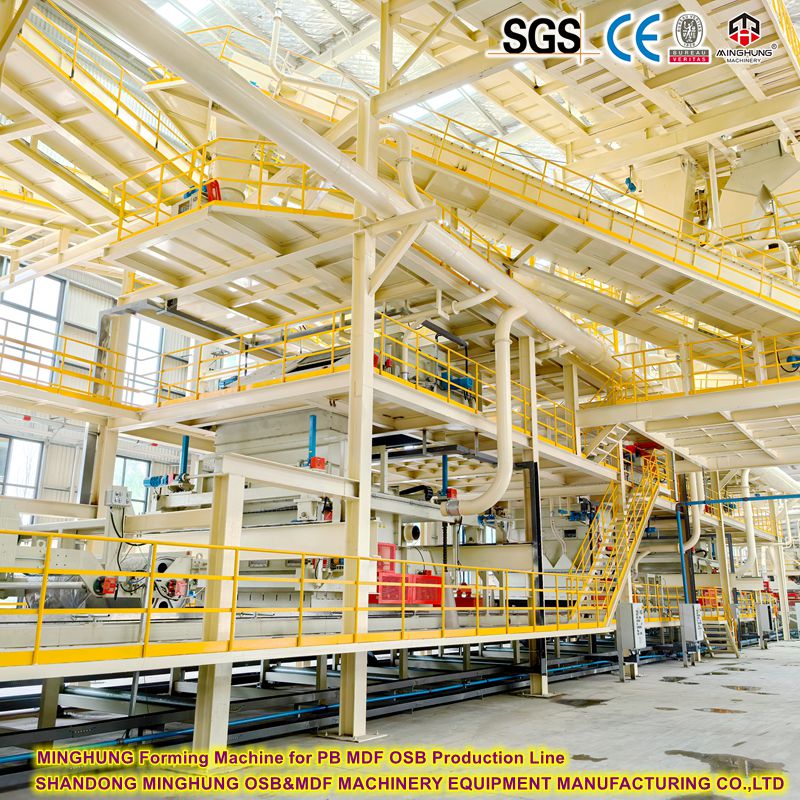

Máquina formadora para línea de producción de MDF PB OSB

máquina formadora


MINGHUNG Línea de máquinas de prensado en caliente continuo

prensa caliente continua

4. Sección de Acabado y Lijado    

 Estrella de enfriamiento (enfriador giratorio)

      Principio de funcionamiento: Enfría las placas calientes (~100 °C) que salen de la prensa de manera uniforme a temperatura ambiente, liberando tensiones internas y estabilizando las propiedades de las placas.

     Parámetros clave: Tiempo de enfriamiento ≥25 minutos.


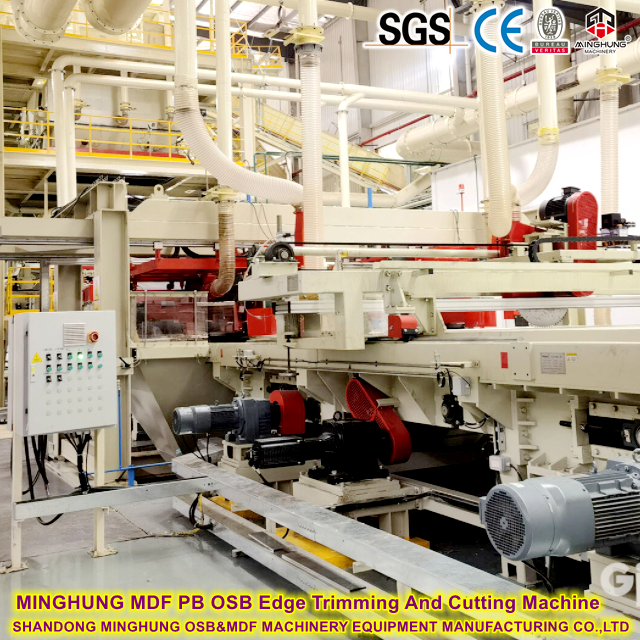
 Sierras transversales y de corte transversal

      Principio de funcionamiento: Corta el tablero continuo en los paneles de gran formato requeridos (por ejemplo, 1220x2440 mm).


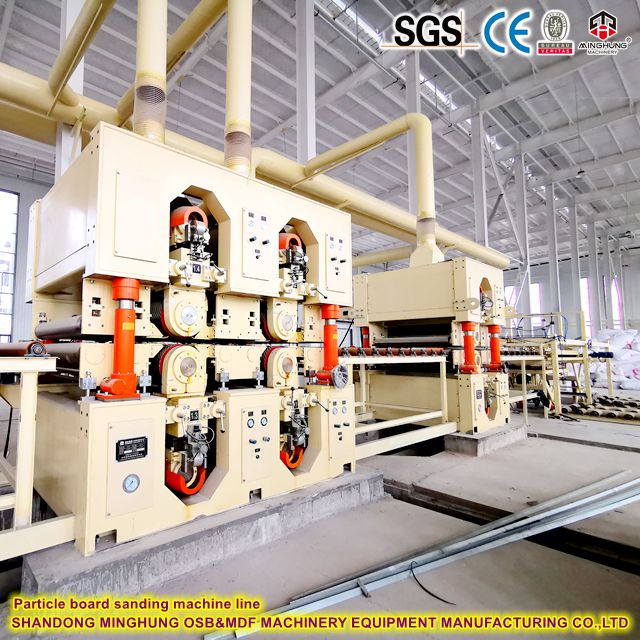
  Lijadora de banda ancha de cabezales múltiples

      Principio de funcionamiento: Lija las tablas hasta obtener un espesor preciso y una superficie lisa a través de múltiples cabezales de lijado (grueso y fino), eliminando la capa precurada.

      Parámetros clave: Ancho de lijado ≥2650 mm, Cantidad de lijado 0,5-1,0 mm, Precisión del espesor ±0,1 mm.
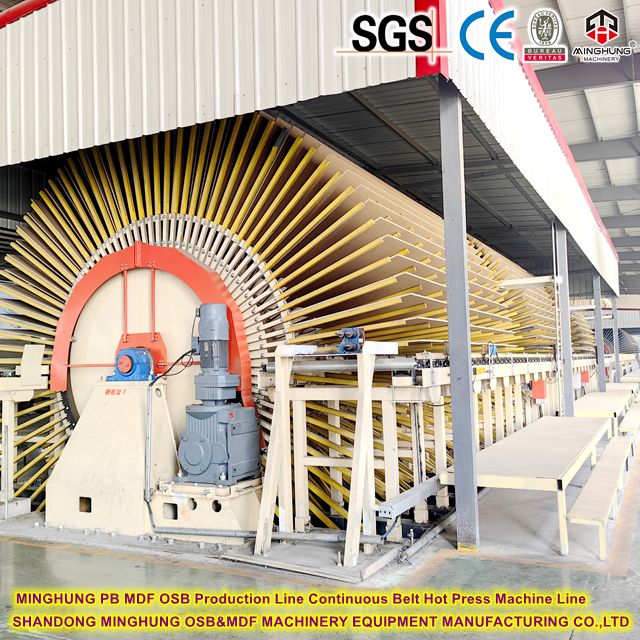

PB MDF OSB Línea de máquina de prensa caliente de correa continua

Enfriador rotatorio


MINGHUNG Máquina cortadora y cortadora de bordes MDF PB OSB

recorte y corte de bordes  

Máquina lijadora de tableros de partículas

lijadora

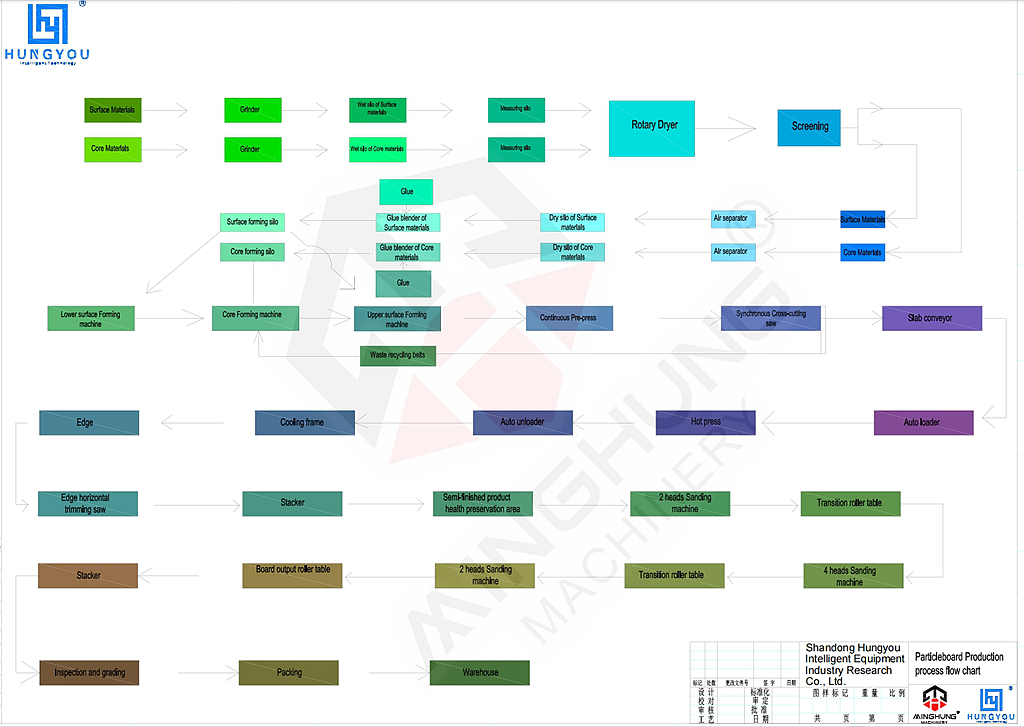
Proceso de producción de tableros de partículas ignífugos    

Todo el proceso se puede dividir en seis secciones principales: preparación de materia prima, preparación de escamas, secado y clasificación, conformado, acabado y sistemas auxiliares. El núcleo del proceso radica en agregar de manera uniforme y estable el retardante de llama a las hojuelas y curarlo con éxito.


Sección 1: Preparación de Materia Prima    

1.  Recepción y almacenamiento de materias primas

      Contenido: Recibir materias primas de madera, como troncos de pequeño diámetro, ramas de madera, restos de procesamiento de la madera (p. ej., bordes de tablas, virutas de cepillado). Los materiales se almacenan en áreas designadas en el patio.

      Nota relacionada con el fuego: Si bien no está directamente relacionada con el retardo del fuego, la pureza de la materia prima (libre de metal, arena, tierra) afecta la calidad del procesamiento posterior y la uniformidad del tablero final, influyendo indirectamente en la estabilidad del comportamiento al fuego.

2.  Picado y lavado

      Contenido: Las materias primas se cortan en virutas de proceso uniforme utilizando una trituradora de tambor. Luego, las astillas se lavan (con agua o aire) para eliminar arena, metal y otras impurezas.

      Propósito: Proporcionar materia prima limpia para la producción de hojuelas de alta calidad. Una superficie limpia promueve la adhesión uniforme de la resina y el retardante de llama en los pasos posteriores.


Sección 2: Preparación de hojuelas    

3.  Descamación

      Contenido: Las virutas lavadas se introducen en una trituradora, donde se cortan en finas hojuelas mediante cuchillas giratorias de alta velocidad.

      Control de parámetros: El espesor (0,2-0,5 mm), la longitud y el ancho de las escamas se controlan estrictamente. El tamaño de las escamas afecta directamente la resistencia mecánica y la calidad de la superficie del tablero.

4.  Cribado y molienda

      Contenido: Las escamas se clasifican mediante cribas vibratorias de varias plataformas en finas de la capa frontal, escamas gruesas de la capa central y rechazos de gran tamaño. Las hojuelas de gran tamaño se envían a una trituradora para molerlas y luego se vuelven a tamizar.

     Propósito: Permitir la estructura de estera de tres capas 'fina-gruesa-fina', asegurando una superficie lisa y una alta resistencia de unión interna.


Sección 3: Secado, Mezclado y Tratamiento Contra Incendios    

Esta es la sección más crítica para impartir propiedades retardantes de fuego.

5.  Secado

      Contenido: Las hojuelas húmedas tamizadas (aproximadamente 40%-60% de contenido de humedad) se secan en un secador de tambor giratorio usando aire caliente para lograr un contenido de humedad de 3%-4% (secado en horno).

      Propósito: Preparar las hojuelas para licuar. Una humedad excesiva diluiría la resina y el retardante de llama, lo que provocaría un curado deficiente.

6.  Mezcla con resina y retardante de llama

     Contenido: Los copos secos se introducen en una batidora de varillas grande. Aquí, la resina (normalmente urea-formaldehído modificada o MDI) y el retardante de llama se atomizan a través de boquillas de alta presión y se rocían uniformemente sobre las escamas.

     Proceso central de retardo de fuego:

          Tipos de retardantes: Los comúnmente utilizados incluyen retardantes de llama intumescentes de fósforo y nitrógeno, retardantes inorgánicos.

          Métodos de suma:

              Método primario (adición simultánea): la resina y el retardante se agregan simultáneamente en el mismo mezclador. Esto es eficiente y asegura una buena uniformidad.

              Adición secuencial: Primero se agrega y mezcla el retardante, seguido de la resina, lo que garantiza una penetración más completa.

          Dosis: La dosis de retardante suele ser del 5% al ​​15% del peso de las hojuelas secas al horno, dependiendo de la clasificación de fuego objetivo.

      Propósito: Garantizar que cada escama esté recubierta uniformemente con resina y retardante. La uniformidad es el factor más crítico que determina si el comportamiento frente al fuego cumple con los estándares de manera consistente.


Sección 4: Conformado y prensado en caliente    

7.  Conformado y preprensado

      Contenido: Las hojuelas mezcladas se forman en una estera uniforme de tres capas sobre una placa de calafateo móvil mediante una estación de formación mecánica o neumática. Luego, la estera ingresa a una preprensa para su compactación inicial y ganar fuerza para su manipulación.

     Finalidad: Formar una estera estructuralmente uniforme, evitando roturas durante el transporte y prensado en caliente.

8.  Prensado en caliente

      Contenido: El tapete ingresa a la prensa en caliente (las prensas continuas son estándar para líneas de alta capacidad). A altas temperaturas (180-220°C) y alta presión (30-40 bar), la resina y el retardante sufren reacciones químicas y curan, transformando las escamas sueltas en una tabla sólida.

      Proceso central de retardo de fuego:

          Programa de prensado: Los parámetros de temperatura, presión y tiempo deben optimizarse de acuerdo con las propiedades del retardante (p. ej., temperatura de descomposición). Un prensado incorrecto puede provocar la descomposición del retardante o una reducción de la resistencia mecánica.

          Curado: Garantiza que el sistema retardante y de resina se reticule y cure completamente, formando una capa retardante de fuego estable.


Sección 5: Acabado    

9.  Enfriamiento, corte y acondicionamiento

      Contenido: Las placas calientes (~100°C) que salen de la prensa se enfrían uniformemente a temperatura ambiente en una estrella de enfriamiento, aliviando las tensiones internas. Luego se cortan a medida con sierras transversales y de corte longitudinal y se apilan en un almacén durante 24 a 72 horas para su acondicionamiento.

      Propósito: Estabilizar el contenido de humedad y las tensiones internas del tablero, evitando la deformación y asegurando la estabilidad para su posterior procesamiento.

10. Lijado e inspección

      Contenido: Los tableros acondicionados se calibran y lijan con una lijadora de banda ancha de cabezales múltiples para eliminar la capa precurada y la variación de espesor, logrando una superficie lisa. Finalmente, se inspeccionan (verificando el espesor, la densidad, la resistencia y tomando muestras de su comportamiento ante el fuego) antes de su embalaje y almacenamiento.

      Propósito: Proporcionar dimensiones finales precisas y una excelente calidad de superficie lista para el procesamiento secundario (por ejemplo, laminado, canteado).


Sección 6: Sistemas Auxiliares    

  Centro de Energía Térmica: Genera calor mediante la quema de materiales de desecho (cortezas, polvo de lija) para abastecer los procesos de secado y prensado, ahorrando energía y protegiendo el medio ambiente.
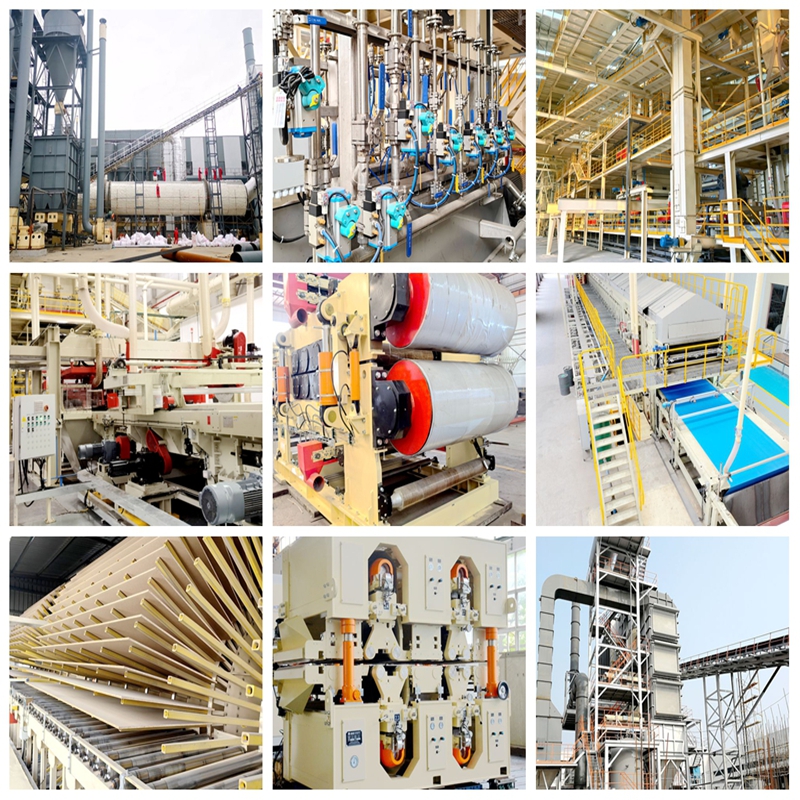
  Sistema de extracción de polvo: Recoge el polvo de varias etapas de procesamiento, garantizando el cumplimiento ambiental y la seguridad de la producción.

  Sistema de control central: un sistema PLC/DCS permite un control totalmente automatizado de todo el proceso, asegurando la ejecución precisa de los parámetros del proceso y garantizando la estabilidad y repetibilidad de la producción.


Resumen: puntos clave del tratamiento ignífugo


1.  Uniformidad: se logra mediante una medición de alta precisión y una mezcla eficiente para garantizar una distribución uniforme del retardante.

2.  Compatibilidad: El retardante debe ser compatible con la resina elegida (UF/MDI) y los parámetros del proceso (temperatura de prensado).

3.  Estabilidad: El retardante debe permanecer efectivo durante toda la vida útil del tablero, sin migrar ni filtrarse.

4.  Equilibrio: Cumplir con los requisitos de resistencia al fuego minimizando el impacto en las propiedades físicas/mecánicas y el costo del tablero.


Proceso de producción de PB


Escenarios de aplicación para tableros de partículas ignífugos de 12 mm    


12 mm es un espesor común que equilibra la resistencia y el costo. Sus propiedades ignífugas lo hacen ampliamente utilizado en áreas con estrictos requisitos de seguridad contra incendios:


1.  Decoración y particiones de interiores de edificios

      Aplicaciones: Paredes interiores, techos suspendidos, paredes destacadas, paneles de pared en lugares públicos como hoteles, hospitales, escuelas, oficinas, centros comerciales.

      Ventaja: Cumple con los códigos de incendio de construcción, bloqueando eficazmente la propagación de las llamas en las primeras etapas de un incendio, ganando tiempo para la evacuación.


2.  Fabricación de muebles

      Aplicaciones: Armarios a medida para zonas públicas (vestuarios, archivadores), sobres de mesa, cabeceros, etc.

      Ventaja: Combina la resistencia al fuego con la trabajabilidad del tablero de partículas, lo que permite procesos secundarios como laminado, canteado y fresado.


3.  Interiores de vehículos de transporte

      Aplicaciones: Paredes/mamparos interiores de cabinas de barcos; Paneles interiores de trenes y vagones de alta velocidad (bases de portaequipajes, módulos de aseos); Interiores de vehículos recreativos.

      Ventaja: Ligero, cumple con las demandas de reducción de peso del transporte y al mismo tiempo cumple con estrictos estándares de llamas, humo y toxicidad.


4.  Otros campos especializados

      Aplicaciones: Mobiliario de laboratorio, carcasas de equipos, núcleos de puertas cortafuegos, estructuras temporales para exposiciones.

      Ventaja: Proporciona una solución rentable de seguridad contra incendios.


Características clave de la línea de producción    

I. Capacidad de tratamiento ignífugo profesional

Esta es la característica más central y diferenciada.

1. Sistema de dosificación de retardante de llama de alta precisión: Equipado con sistemas dedicados de medición, atomización (o aspersión) y mezcla para garantizar que los retardantes (líquidos o en polvo) cubran uniformemente cada escama en una proporción precisa (error ≤ ±0,5%). Esta es la base para un comportamiento frente al fuego uniforme y estable.

2. Compatibilidad con múltiples procesos retardantes: se puede personalizar según el tipo de retardante elegido y los requisitos del proceso (secuencia, método), lo que garantiza que el producto final cumpla con las clasificaciones de fuego objetivo.

3. Equilibrio entre propiedades mecánicas y al fuego: A través de formulaciones optimizadas de resina y prensado en caliente, maximiza la resistencia mecánica al tiempo que imparte una excelente resistencia al fuego, evitando una pérdida significativa de resistencia debido a la adición de retardante.


II. Alto rendimiento, eficiencia y automatización

1. Tecnología central de prensa continua: La prensa continua es el corazón de la línea y permite la alimentación, el prensado y el calentamiento continuos del tapete. Su eficiencia supera con creces la de las prensas de apertura múltiple, lo que permite alcanzar una producción de 600 m³/día. Ofrece un funcionamiento estable y bajas tasas de fallo.

2. Control totalmente automatizado: un sistema de control central PLC y DCS monitorea y ajusta automáticamente todos los parámetros del proceso (temperatura, presión, velocidad, proporciones), desde el picado y el secado hasta la mezcla, el formado y el prensado. Esto garantiza la estabilidad y coherencia del proceso, reduciendo drásticamente la intervención manual y los errores operativos.

3. Gestión inteligente de la producción: la integración con MES (Sistema de ejecución de fabricación) permite el seguimiento de datos de producción, la gestión de pedidos, el control de calidad y el monitoreo de energía, lo que facilita el desarrollo de una 'fábrica sin luces' inteligente.


III. Calidad y flexibilidad superiores del producto

1. Excelente rendimiento del producto:

      Resistencia al fuego: Los productos pueden alcanzar GB 8624 B1 o estándares de fuego superiores.

      Respetuoso con el medio ambiente: Las emisiones de formaldehído se pueden controlar estrictamente según los estándares E1 (≤0,124 mg/m³) o E0 (≤0,05 mg/m³).

      Propiedades físicas: Al beneficiarse de un conformado preciso y un prensado continuo, los tableros tienen una densidad uniforme, una alta resistencia de unión interna y una desviación de espesor mínima (p. ej., dentro de ±0,2 mm para tableros de 12 mm).

2. Alta flexibilidad de producción: la línea puede ajustar rápidamente los parámetros a través del sistema de control para cambiar fácilmente entre la producción de tableros de diferentes espesores (p. ej., 8 mm-40 mm), tamaños (p. ej., 1220x2440 mm, 1830x3660 mm) y clasificaciones de resistencia al fuego, lo que permite una respuesta rápida a las diversas demandas del mercado.


IV. Ahorro de energía y beneficios económicos

1. Utilización integral de la energía: un centro de energía térmica utiliza desechos del proceso (corteza, polvo de lija, etc.) como combustible para proporcionar calor para el secado y el prensado, lo que reduce significativamente la dependencia de energía externa (gas, carbón), reduce los costos operativos y se alinea con la fabricación ecológica.

2. Alta utilización de materia prima: Los sistemas avanzados de detección y reciclaje garantizan que el material fuera de especificación se reprocese, lo que resulta en un desperdicio casi nulo.

3. Alto retorno de la inversión (ROI): la alta producción y la automatización se traducen en una alta productividad laboral (menos personal) y un alto rendimiento (≥95%). Sumado a los bajos costos de energía y mantenimiento, esto ofrece importantes beneficios económicos para los inversores.


Nuestra empresa  

Somos Shandong MINGHUNG Wood Based Panel Machinery Co., Ltd. Es un fabricante de juegos completos de maquinaria para madera contrachapada, maquinaria de una sola capa, tableros de partículas y tableros de densidad.


La maquinaria que producimos incluye peladoras, trituradoras, cortadoras rotativas, secadoras, mezcladoras encoladoras, máquinas ponedoras, máquinas de preprensado, máquinas de prensado en caliente, máquinas de enfriamiento, sierras longitudinales y transversales, lijadoras, así como maquinaria auxiliar como sistemas automáticos de alimentación y descarga y plataformas elevadoras.


Línea de producción de MDF, máquina de madera contrachapada de China


¡Contáctenos para una cotización gratuita hoy!


Nuestros contactos:

Whatsapp: +86 18769900191  +86 15589105786  +86 18954906501

Correo electrónico: osbmdfmachinery@gmail.com


Anterior: 
Siguiente: 
Product Inquiry
4_副本.jpg
La maquinaria de paneles de base de madera Minghung se dirige a WoodTech Estambul 2026: stand 905E
10-22 2026

El 20 de octubre de 2026, el equipo de comercio exterior de Shandong Minghung Wood Base Panel Machinery Co., Ltd. partió de China y voló a Estambul, Turquía, para participar en la 39.ª Exposición internacional de maquinaria para trabajar la madera, herramientas de corte y herramientas manuales (WoodTech Estambul 2026). La exposición se llevará a cabo del 22 al 25 de octubre en el Centro de Congresos y Ferias de Tüyap en Estambul, y el número de stand de Minghung es 905E.

Leer Más
Fair hall01_614_614.png
Informe del día 1 de la Feria Internacional de Maquinaria para Trabajar la Madera de Shanghai: ¡Popularidad abrumadora!
09-08 2026

El primer día de la Feria Internacional de Maquinaria para Trabajar la Madera de Shanghai 2026: si la palabra clave de esta mañana fue 'sorpresa', entonces las palabras clave de esta tarde son definitivamente 'explosiva' y 'confianza'.

Leer Más
Fair hall11_614_614.png
La Exposición Internacional de Maquinaria para Trabajar la Madera de Shanghai 2026 llegó a su fin perfecto: ¡obtuvimos una cosecha abundante!
09-11 2026

Este viaje a Shanghai no fue sólo una muestra de productos, sino también una difusión de nuestra marca y una conexión de emociones. Continuaremos manteniéndonos fieles a nuestra aspiración original y recompensando la confianza y el apoyo de cada cliente con productos y servicios aún mejores. ¡El futuro está lleno de promesas y siempre estamos en camino!

Leer Más
plywood machine deliver (8)_649_649.png
La luna se llena, pero nadie descansa: la dedicación detrás de 25 contenedores
09-29 2026

Se acerca el Festival del Medio Otoño y la luna se vuelve redonda. Mientras muchas personas empiezan a prepararse para las reuniones familiares, la fábrica de la empresa cuenta una historia diferente: carretillas elevadoras zigzagueando por el patio, brazos de grúa subiendo y bajando, contenedores alineados en filas y el trabajo de carga avanzando de forma tensa pero ordenada.

Leer Más
Particleboard paving machine.jpg
¿Cómo producir tableros de partículas? ¿Cuál es el paso de producción?
09-09 2023

¿Cómo producir tableros de partículas? ¿Cuál es el paso de producción para fabricar tableros de partículas? Introducción: Los tableros de partículas, también conocidos como aglomerados, son un material versátil y rentable ampliamente utilizado en las industrias de la construcción y el mueble. Se fabrica comprimiendo partículas de madera y adhesivo juntos.

Leer Más
Shandong MINGHUNG Wood Machinery Co., Ltd es un famoso fabricante de máquinas de madera contrachapada en China, ubicado en la ciudad de Linyi.
Hogar

CONTÁCTENOS

+86-18769900191 / +86-15589105786
+86-18769900191 / +86-15589105786
minghungmachinery@gmail.com
Ciudad de Fangcheng, distrito de Lanshan, ciudad de Linyi, provincia de Shandong, China
Copyright © 2010 SHANDONG MINGHUNG WOOD MACHINERY CO.,LTD