| Estado de Disponibilidad: | |
|---|---|
| Cantidad: | |
MH-CHP
MINGHUNG
Ⅰ . sustratos de tablero de fuego de fuego
1. Tipos de sustrato
Sustratos inorgánicos (dominantes):
Junta de silicato de calcio: polvo de cuarzo (45%) + cal (33%) + cemento (15%) + fibra de pulpa (7%)
Tablero de óxido de magnesio: MGCCL₂ + Fibras de plantas (requiere sellado de superficie)
Tablero de vidrio-mggo: MgO + malla de fibra de vidrio (alta resistencia)
Sustratos orgánicos (modificación de retardantes de llama)
Tablero de partículas-retardante de llama: chips de madera + retardante de llama tipo fósforo-nitrógeno (cantidad de adición 8-15%)
Retardante de llama MDF: fibras de madera impregnadas con hidróxido de borato de zinc/aluminio (concentración de impregnación ≥ 12%)
2. Dimensiones estándar
Parámetro | Rango estándar | Personalización |
Espesor | 6 mm, 9 mm, 12 mm | 4 mm (ultra delgado) -25 mm |
Ancho | 1220 mm, 1250 mm | 800-1500m |
Longitud | 2440 mm, 2750 mm | 1200-3660 mm |
II. Proceso de producción del material base de la placa de partículas de retraso de llama
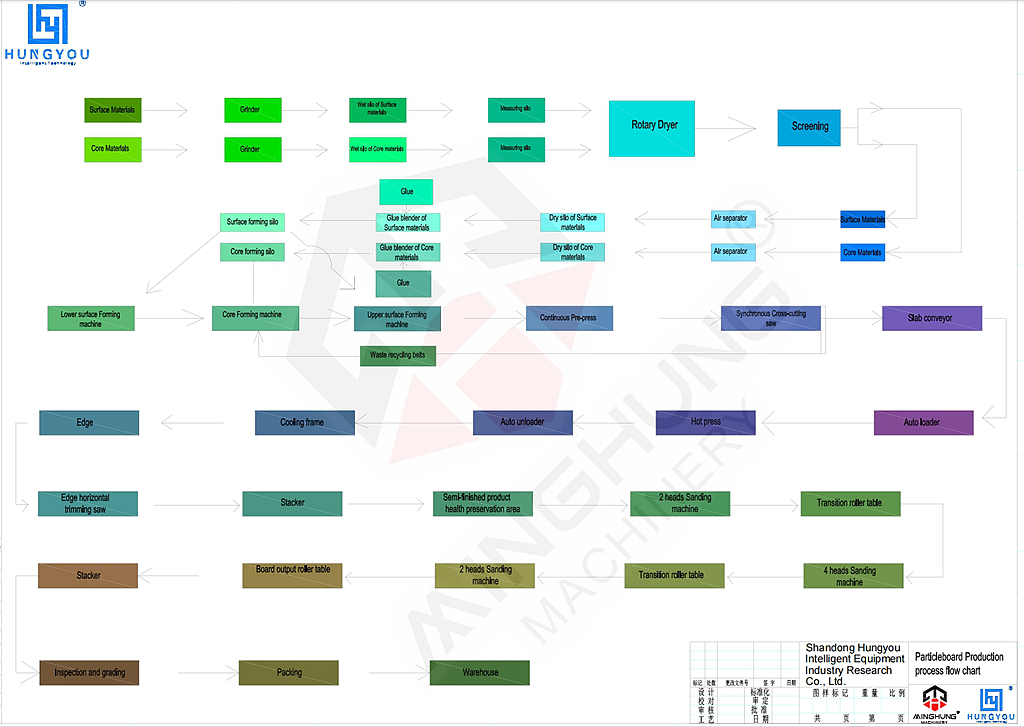
1. Preparación de materia prima
Fragmentación de madera: la madera del bosque de crecimiento rápido (álamo/cedro) se desacelera, se corta en rodajas y se proyecta para producir tablas de partículas de 20-40 mm de largo y 0.2-0.5 mm de espesor.
Secado: el secador de tambor reduce el contenido de humedad de las placas de partículas de 40-60% a 2-4% (temperatura 120-140 ℃, para evitar la carbonización).
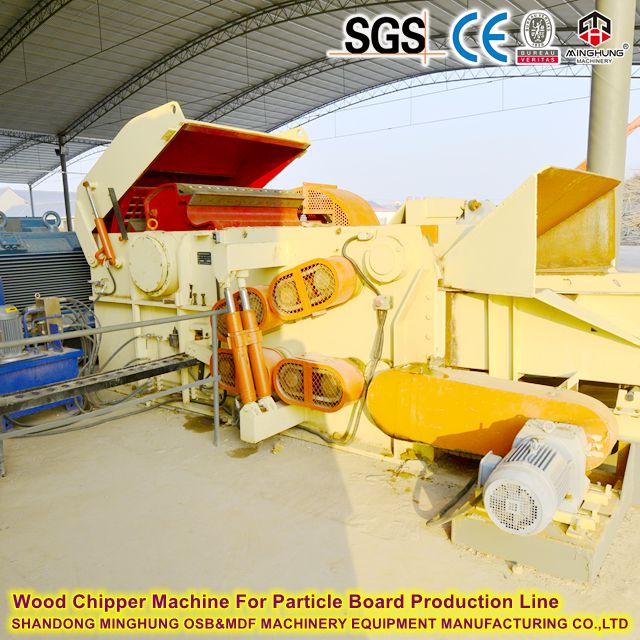
máquina de chipper de madera
sistema de secado de placa de partículas
2. Aplicación de retardantes de llama
Tipos de retardantes de llama:
Tipo de líquido: solución de fosfato de amonio (concentración 15-20%)
Tipo de polvo: polifosfato de amonio (APP) + compuesto de hidróxido de aluminio (ATH) (relación 1: 1)
Método de aplicación:
Líquido: solución de fosfato de amonio (15-20% conc.) Rociado a dosis de 10-12%
Polvo: APP+ATH Mezcla (relación 1: 1) mezclada con resina UF (25-30% de los sólidos de resina)

3. Mezcla y formación
Sistema de resina: resina UF modificada (50-55% sólidos) + retardante, adhesivo total del 8-10% de las copas secas
Formación en capas:
Superficie: copos finos (<0.3 mm, 40% para suavidad)
Core: copos gruesos (> 1 mm, 60% para estabilidad)

4. Prensado
Precrendiendo: prensado en frío a 1-1.5MPa para el grosor objetivo de 30 a 50%
Prensado en caliente continuo:
Parámetro | Capa superficial | Capa de núcleo |
Temperatura | 180-185 ℃ | 170-175 ℃ |
Presión | 3.5-4.0MPA | 2.8-3.2MPA |
Time | 20-25 segundos/mm | (por ejemplo, 240-300 para 12 mm) |
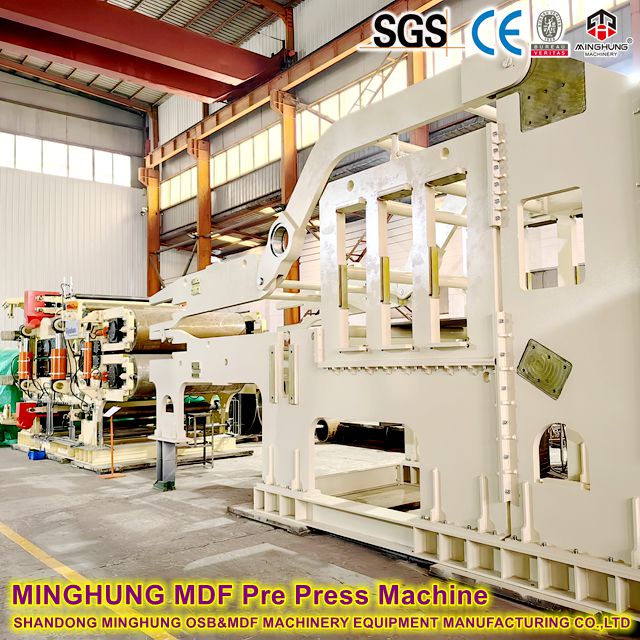
máquina de prensa
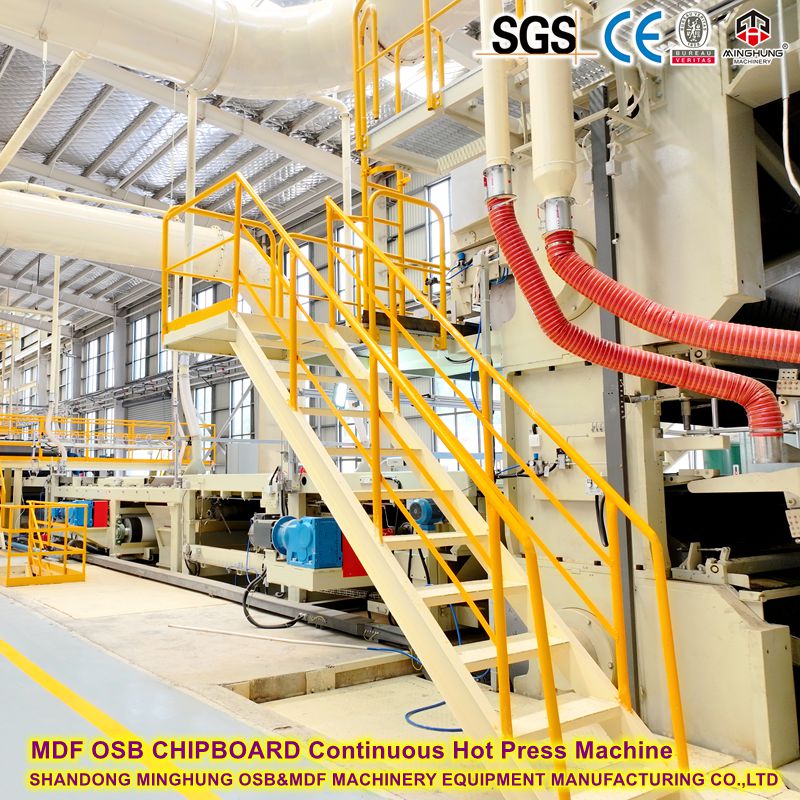
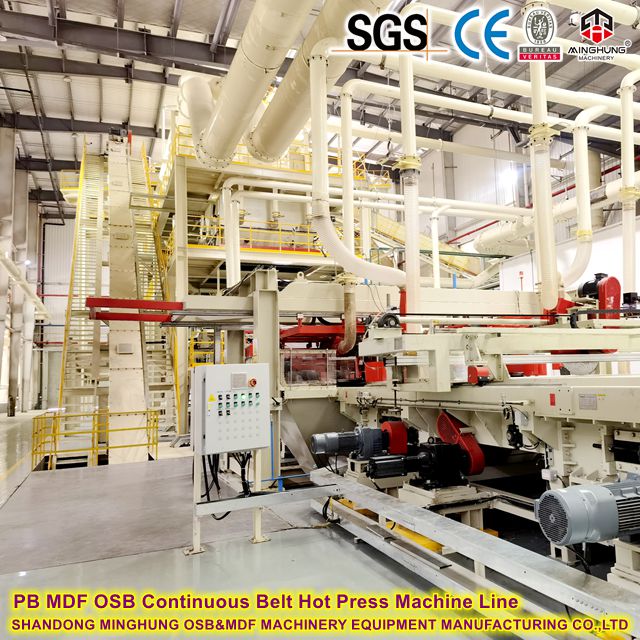
prensa caliente continua
5. Postprocesamiento
Enfriamiento y acondicionamiento: enfriamiento del rodillo a <50 ℃, humedad ajustada al 8-10%
Curado: apilado en la cámara climática (25 ± 2 ℃) durante 48-72 horas
Lijado: doble lado calibrado a tolerancia a ± 0.15 mm
Máquina de aserrar PB
Máquina de lijado para cargatoria
Ⅲ .Conversión a la tabla de fuego de fuego
1. Tratamiento de superficie:
Recubrimiento con resina de melamina + relleno de hidróxido de aluminio (25-35 g/㎡)
2. Laminación decorativa:
Capa | Material | Espesor |
Usar capa | Superposición que contiene SB₂O₃ | 0.08-0.15 mm |
Capa decorativa | Papel impreso-retardante de llama | 0.12-0.18 mm |
Centro | Sustrato tratado | 6-25 mm |
Capa de equilibrio | Kraft impregnado fenólico | 0.3-0.5 mm |
3. Presionamiento en caliente:
Presión: 8-12MPA
Temperatura: 140-160 ℃
Tiempo: grosor de 25-40 segundos/mm
4. Postprocesamiento:
Recubrimiento resistente a rasguños curados a UV (3-5 μm)
Textura de superficie para piedra/grano de madera
Ⅳ .Estándares clave de rendimiento
Clasificación de incendio (Clase A GB): liberación de calor ≤2.0mj/kg, densidad de humo ≤15
Propiedades físicas: conductividad térmica 0.15-0.25W/(m · k), resistencia a la flexión ≥15MPA
Ⅴ. Papel crítico de la prensa caliente en la certificación Clase A
5.1 Control de temperatura de precisión:
Los retardantes de la llama (por ejemplo, hidróxido de aluminio, compuestos de fósforo-nitrógeno) se activan dentro de rangos específicos (180-220 ° C). El calentamiento zonado asegura la reacción de la capa de núcleo sin una caída de bajo/sobremarca.
5.2 Penetración de presión uniforme:
Las zonas de alta presión (> 5MPA) fuerzan retardantes fundidos en los poros de sustrato, creando densas barreras de fuego para bloquear la difusión de oxígeno.
5.3 Garantía de integridad estructural:
El curado de presión constante elimina el estrés interno, evitando las grietas posteriores al enfriamiento (que comprometen la resistencia al fuego) y garantizando la estabilidad estructural durante las pruebas de combustión.
Ⅵ. Requisitos técnicos para la certificación de Clase A
6.1 Compatibilidad de retardante:
Los componentes de prensa (p. Ej., Cinturas cromadas) deben resistir la corrosión ácida/alcalina de los retardantes.
6.2 Diseño de emisiones de baja fumación:
Los sistemas de escape de presión negativa eliminan los gases de descomposición volátil durante el prensado, reduciendo la densidad de humo en la combustión posterior.
6.3 Trazabilidad del proceso:
Las curvas de temperatura/presión deben registrarse para verificar las condiciones de activación para las auditorías de certificación.
Ⅶ. Valor de certificación
Cumplimiento regulatorio: Obligatorio para aplicaciones interiores (especialmente los espacios públicos/altos risos).
Borde de rendimiento : los sustratos certificados logran 1-3 horas de resistencia al fuego (EN 13501-2).


Para obtener más información, Bienvenidos contáctenos, le responderemos rápidamente y ofreceremos videos que funcionan con usted.
+86 18769900191, +86 15805496117, +86 15805493072
Esta nueva instalación marca un nuevo comienzo para nuestra empresa. Guiados por nuestro compromiso duradero con 'la ingeniería de precisión y la calidad primero', ahora estamos mejor equipados que nunca para brindar soluciones de maquinaria eficientes, duraderas e innovadoras para la industria mundial de paneles de madera.
A medida que se acerca la Navidad, Shandong MINGHUNG wood based panel Machinery Co., Ltd. ha dado la bienvenida a otro pico en los envíos.
A principios de diciembre de 2025, culminará la estrecha colaboración entre el equipo de comercio exterior de MINGHUNG y nuestros socios: 9 contenedores completamente cargados con el equipo principal para una línea de producción de madera contrachapada.
Fábrica de máquinas de madera Shandong Minghung Wood Machinery Shandong Minghung Produce maquinaria de madera contrachapada en Linyi City City, China, dedicada a proporcionar máquinas de alta calidad y máquinas adecuadas, máquina de chapa, máquina de madera contrachapada, máquina de empalme de chapa. Máquina seca de variedades, máquina de pelado de veneno, madera vywood vly vywwood Vwood vywood
¿Cómo producir tableros de partículas?¿Cuál es el paso de producción para fabricar tableros de partículas? Introducción: Los tableros de partículas, también conocidos como aglomerados, son un material versátil y rentable ampliamente utilizado en las industrias de la construcción y el mueble.Se fabrica comprimiendo partículas de madera y adhesivo juntos.