| Estado de Disponibilidad: | |
|---|---|
| Cantidad: | |
MINGHUNG

Escenarios de aplicación
El contrachapado conservante de pino es un producto principal para aplicaciones en exteriores y ambientes húmedos, con los siguientes escenarios de aplicación:
Encofrados de Construcción: Encofrados de alta resistencia para vertido de hormigón, que requieren resistencia al agua y múltiples reutilizaciones.
Estructuras de techos: revestimientos de techos y pisos de áticos que necesitan protección contra la humedad y la descomposición por hongos.
Paisajismo exterior: instalaciones del parque, muebles de exterior, enrejados expuestos a elementos naturales.
Instalaciones marinas y de muelles: plataformas de muelles y estructuras de marinas en contacto con agua dulce o salada.
Edificios agrícolas: refugios para ganado, invernaderos y otros ambientes húmedos/corrosivos.
El pino (especialmente el pino radiata) es la principal materia prima para la madera contrachapada conservante en todo el mundo, debido a su veta recta, excelente trabajabilidad y rendimiento de unión superior. Con el crecimiento de la construcción con madera para exteriores y el desarrollo de infraestructuras, la demanda de madera contrachapada de pino tratada adecuadamente sigue aumentando.
Flujo de proceso central
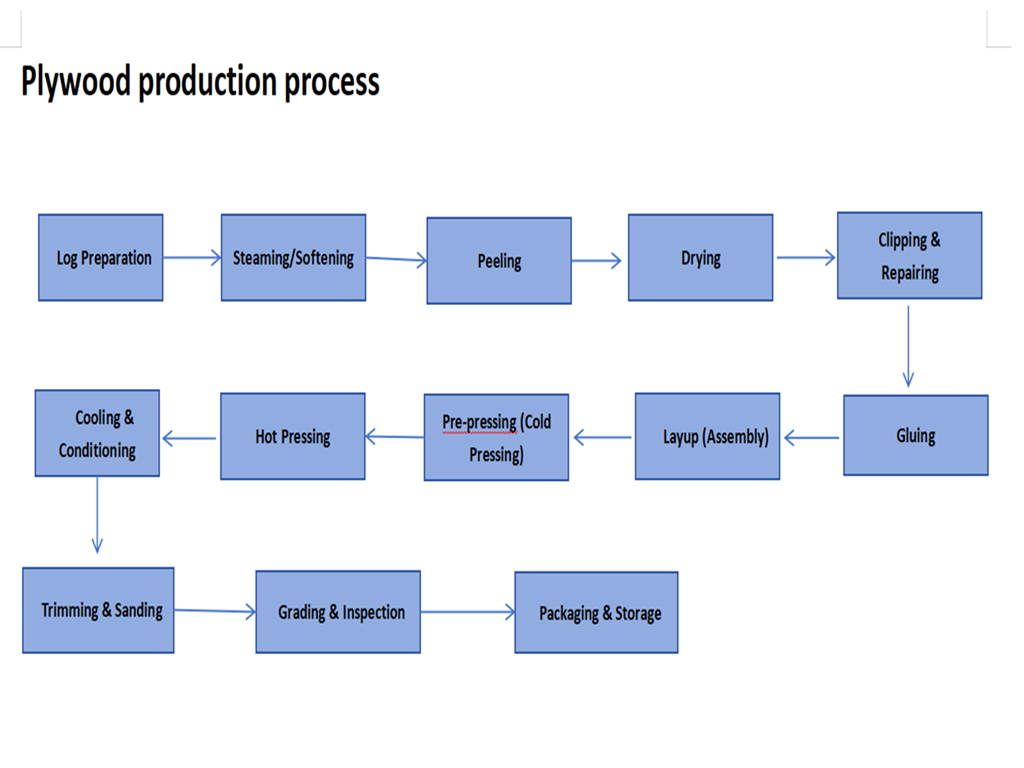
La línea de producción de contrachapado tratado con preservante de pino cubre el proceso completo, desde los troncos hasta los paneles tratados acabados:
1. Preparación de troncos → Corte transversal y descortezado de troncos de pino
2. Cocer al vapor/Ablandar → Ablandar a alta temperatura para mejorar la calidad del pelado
3. Pelado de chapa → Pelado de troncos de pino en cintas continuas de chapa
4. Secado de carillas → Reducir el contenido de humedad al 8-12% para evitar la deformación
5. Clasificación y parcheo de chapas → Inspección CCD, clasificación, obturación/empalme automático
6. Pegado y colocación → Usando resina impermeable de fenol-formaldehído (PF), colocación a través de la fibra en capas impares
7. Preprensado en frío → Agotamiento del aire y conformación inicial de la estera
8. Conformado por prensa en caliente → Adhesivo de curado a alta temperatura y presión para formar paneles de madera contrachapada
9. Recortar y lijar → Recortar bordes a tamaños estándar, calibrar el lijado
10. Tratamiento conservante (proceso central) → Impregnación conservante a presión al vacío
11. Curado y Acondicionamiento → Estabilización conservante y acondicionamiento del rendimiento del panel.
12. Inspección y clasificación de calidad → Prueba de retención de conservantes y profundidad de penetración según los estándares AS/NZS
13. Embalaje y almacenamiento → Embalaje del producto terminado, listo para su envío

Introducción al equipo de producción principal
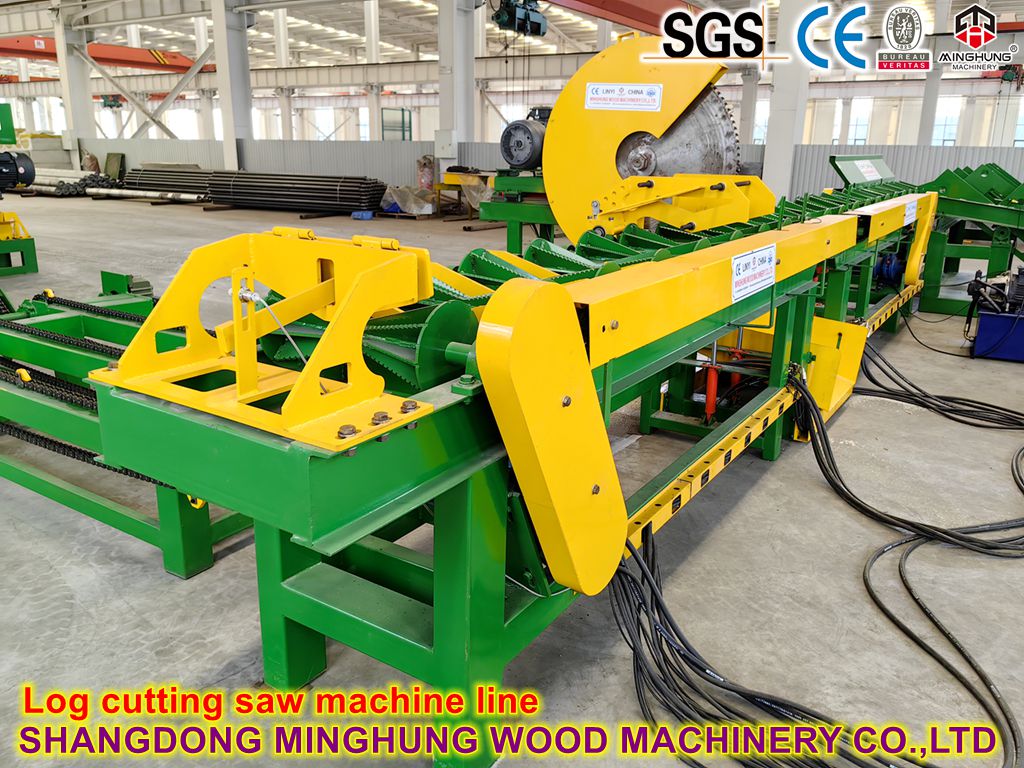
Sierra tronzadora de troncos
Corta troncos de pino en longitudes predeterminadas de acuerdo con los requisitos de procesamiento del torno pelador. Equipado con sistemas de corte automáticos de alimentación y fijación de longitud, que ofrecen alta precisión de corte y rápida eficiencia de producción, capaz de manipular troncos de hasta 600 mm de diámetro.
Descortezadora de troncos de pino
Elimina la corteza de los troncos de pino para reducir las impurezas que afectan a los cuchillos de pelado posteriores y a la calidad de la chapa. Cuenta con un diseño de descortezado tipo rodillo con accionamiento hidráulico, que permite una eliminación completa de la corteza con un daño mínimo al tronco. Puede manipular troncos con un diámetro de 150 a 500 mm, con una velocidad de descortezado de hasta 57 metros por minuto.
Torno pelador de chapas (con núcleo/sin núcleo)
Pela troncos de pino ablandados hasta obtener una chapa de cinta continua. Esta línea cuenta con tornos peladores CNC de alta precisión capaces de procesar troncos con un diámetro de 150 a 800 mm a velocidades de pelado de hasta 90 metros por minuto, con una precisión del espesor de la chapa de hasta ±0,05 mm. Las opciones incluyen tornos con núcleo (adecuados para troncos de gran diámetro) y tornos sin núcleo (adecuados para troncos de diámetro pequeño y materiales residuales).
Recortadora de bordes de chapa
Recorta el enchapado de cinta continua a anchos estándar especificados, asegurando dimensiones uniformes del enchapado para el laminado posterior. Cuenta con corte automático con fijación de ancho, con un rango de ancho de recorte de 500-2700 mm.
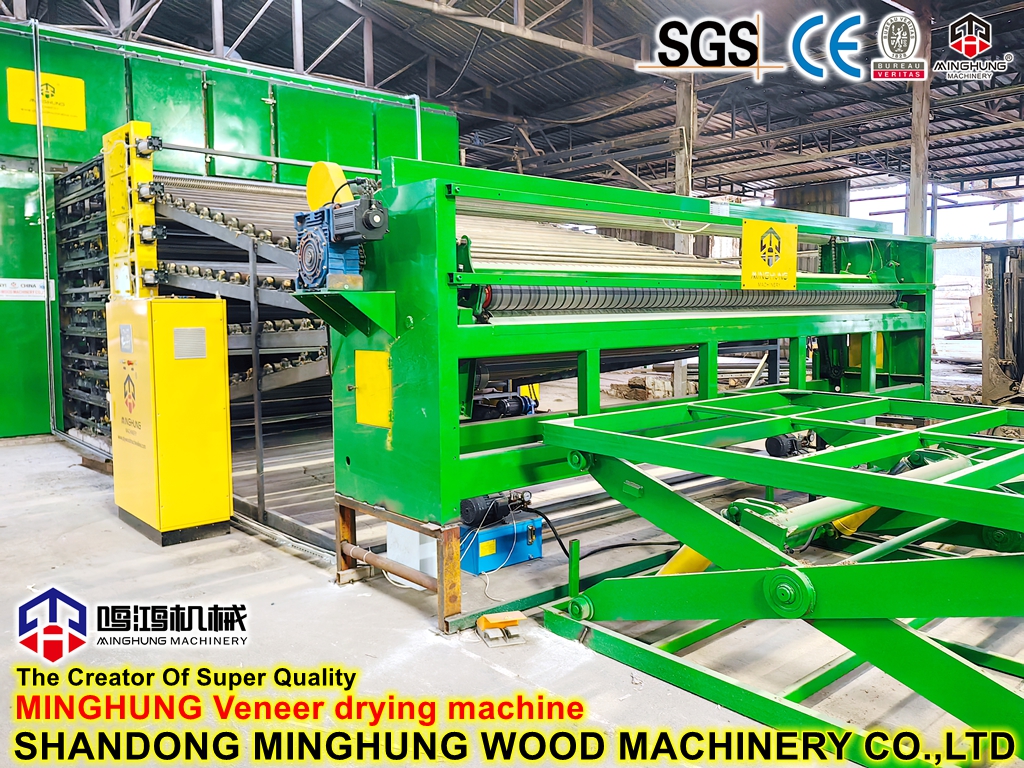
Secador de chapa (tipo cinta de malla o rodillo)
Seca la chapa húmeda hasta un contenido de humedad del 8 % al 12 % para evitar deformaciones y deformaciones. Los secadores de cinta de malla transportan las chapas planas sobre cintas multicapa mediante circulación de aire caliente para un secado uniforme. Los secadores de rodillos pasan la chapa en forma ondulada a través de rodillos de secado de gran diámetro. La temperatura de secado está dividida en 80-120 ℃ y está equipada con dispositivos automáticos de monitoreo de humedad que garantizan resultados de secado uniformes.
Esparcidor de pegamento de precisión (esparcidor de pegamento de cuatro rollos)
Aplica uniformemente un adhesivo de resina de fenol-formaldehído (PF) resistente al agua en ambos lados de las carillas centrales. El esparcidor de pegamento de precisión de cuatro rodillos ajusta con precisión los espacios y las relaciones de velocidad entre los rodillos para mantener un consumo de pegamento estable en 180-220 g/m² (a doble cara) con una precisión de ±10 g/m². La madera contrachapada conservante requiere adhesivo PF en lugar de resina UF ordinaria, lo que garantiza una excelente resistencia al agua y durabilidad en exteriores.
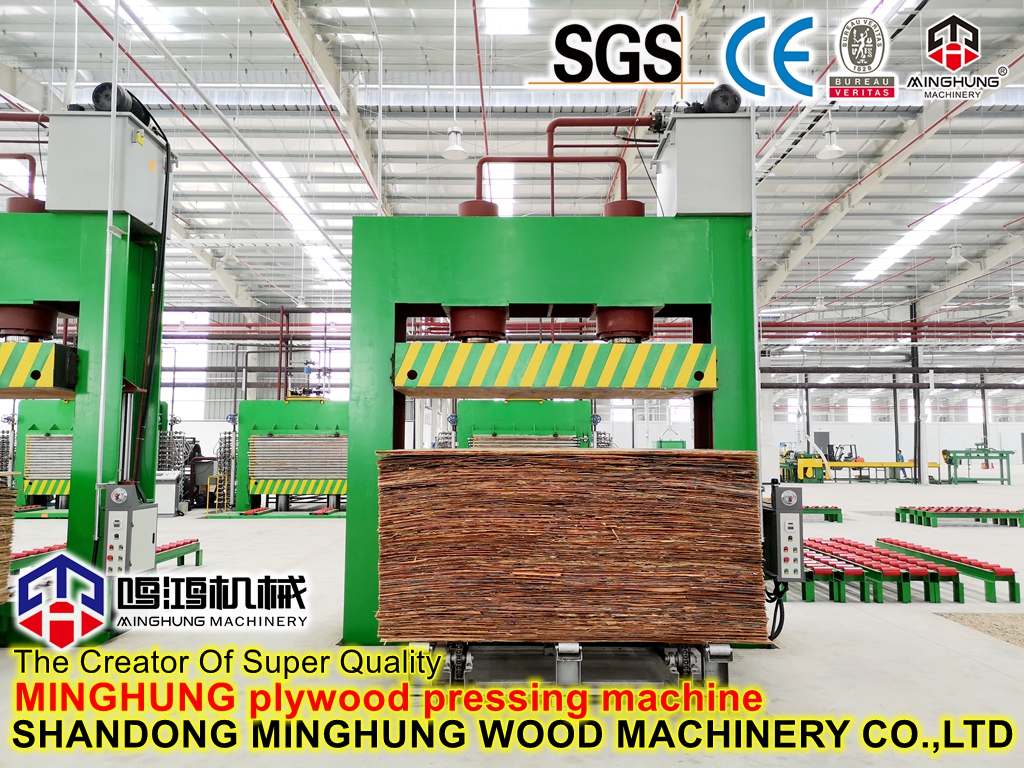
Preprensado en frío
Precomprime los tapetes ensamblados antes del prensado en caliente, eliminando el aire entre capas y logrando la forma inicial para evitar la dislocación del tapete durante el prensado en caliente. La presión de prensado en frío suele ser de 0,8 a 1,2 MPa con un tiempo de mantenimiento de 10 a 30 minutos.
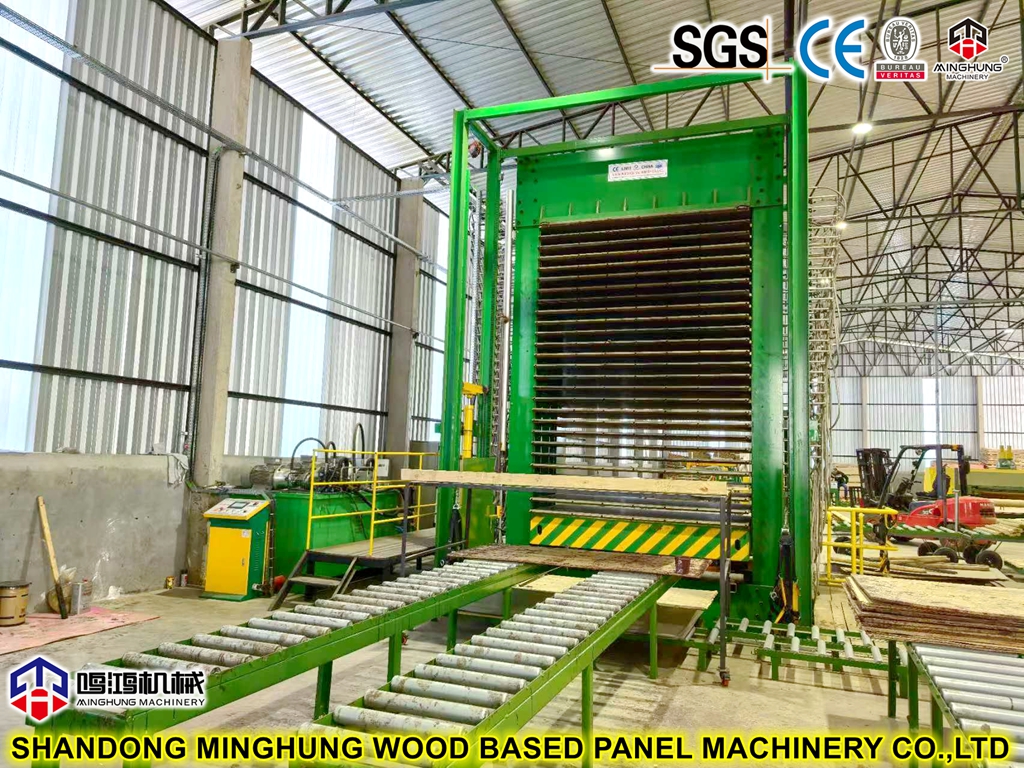
Prensa en caliente multicapa
El equipo más crítico para el conformado de madera contrachapada. Los tapetes preprensados se cargan en la prensa en caliente multicapa, donde el adhesivo PF cura a una temperatura establecida (115-220 ℃), presión (2,0-6,0 MPa) y tiempo de retención, uniendo múltiples capas de enchapado en un panel integrado. Esta línea cuenta con prensas en caliente de 15 a 26 aperturas capaces de prensar simultáneamente varios tableros en un solo lote. Los platos se calientan con aceite térmico o vapor con una diferencia de temperatura controlada dentro de ±1 ℃.
Sierra de corte transversal y bordeadora
Recorta con precisión paneles rugosos prensados en caliente hasta alcanzar dimensiones de acabado estándar (p. ej., 1220×2440 mm). PLC controlado con posicionamiento por infrarrojos, precisión de corte ±0,5 mm, velocidad de trabajo de 40 a 70 metros por minuto, capacidad de hasta 8 a 12 hojas por minuto.
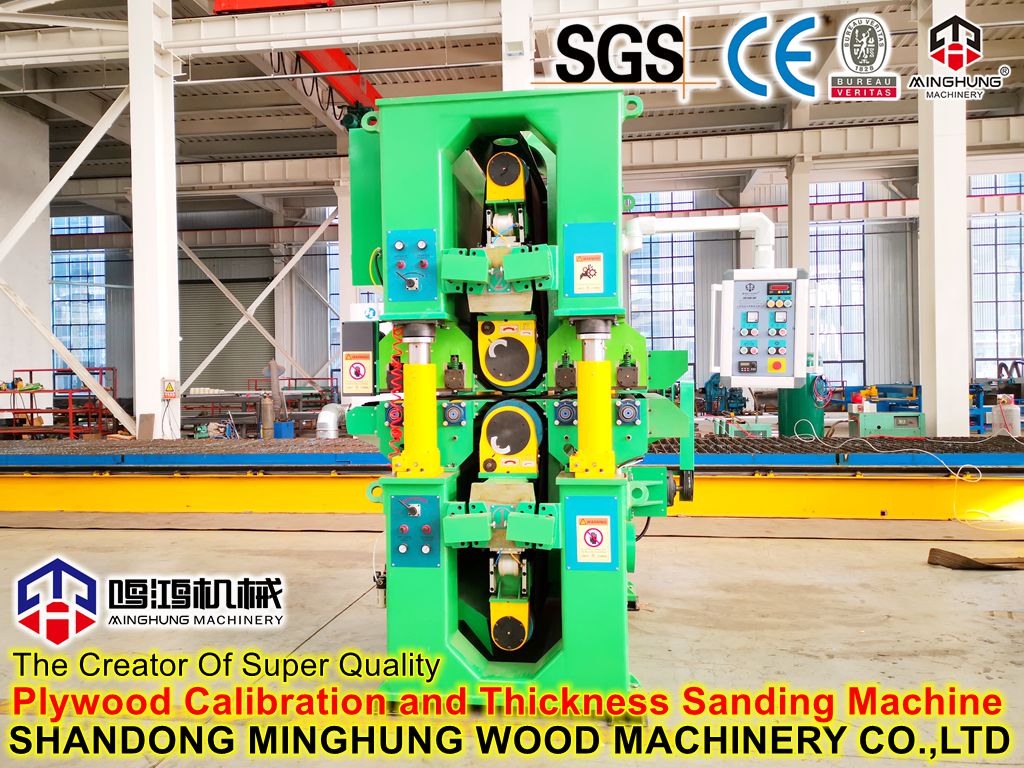
Lijadora (lijadora de banda ancha de tres cabezales)
Realiza lijado de calibración y acabado de superficies en paneles recortados, logrando un espesor uniforme y un acabado de superficie liso en preparación para el tratamiento conservante. La lijadora de banda ancha de tres cabezales completa el lijado grueso, el lijado fino y el pulido en una sola pasada, con una precisión de espesor de ±0,1 mm y una rugosidad de la superficie Ra≤3,2μm.
Retorta para tratamiento conservante a presión y vacío
El equipamiento característico de esta línea de producción. Carga madera contrachapada de pino lijada en retortas de tratamiento selladas para impregnación a presión al vacío. La secuencia del proceso incluye: vacío inicial (eliminar el aire de las células de la madera) → inyección de solución conservante → impregnación a presión (1,0-1,5 MPa, forzando el conservante a entrar en las fibras de la madera) → vacío final (recuperar el exceso de conservante). Las retortas están construidas de acero inoxidable resistente a la corrosión con controles automáticos de nivel y presión.
Sistema de circulación y mezcla de conservantes
Incluye tanques de almacenamiento de concentrado de conservante, tanques de mezcla, tanques de solución de trabajo, bombas de circulación y unidades de filtración. Este sistema diluye el concentrado de conservante en una solución de trabajo en proporciones precisas, circulando entre retortas y tanques para una reutilización eficiente y un desperdicio químico mínimo. Equipado con control dosificador automático con precisión de concentración de ±0,1%.
Área de curado y acondicionamiento
Después del tratamiento con conservantes, los paneles de madera contrachapada deben colocarse en un ambiente con temperatura y humedad controladas para una fijación suficiente de los conservantes dentro de la madera. El tiempo de curado es generalmente de 24 a 72 horas, manteniendo la temperatura ambiente entre 20 y 40 ℃ con protección de la luz solar directa y la lluvia.
Sistema automático de apilamiento y embalaje
Clasifica y apila automáticamente paneles de calidad aprobada por grado, envolviéndolos con película estirable, agregando protectores de bordes y asegurándolos con correas para formar unidades de embalaje listas para su envío, adecuadas para transporte marítimo de larga distancia.
Calentador de Aceite Térmico o Caldera de Vapor
Proporciona fuente de calor para prensas calientes y secadoras. Las opciones incluyen calderas alimentadas con carbón, petróleo, gas o biomasa según la disponibilidad de combustible del cliente, que ofrecen alta eficiencia térmica y funcionamiento estable.
Sistema de control central PLC
El sistema nervioso central de toda la línea de producción. Proporciona control centralizado y monitoreo en tiempo real de todos los parámetros del equipo, incluida la temperatura, la presión, el tiempo y la velocidad a través de la pantalla táctil. Cuenta con alarma de autodiagnóstico de fallas e interfaz de monitoreo remoto para una gestión inteligente de la producción.
Especificaciones técnicas clave
Parámetro | Especificación |
Materias primas aplicables | Pino radiata, pino del sur y diversas especies de pinos. |
Tamaño del panel terminado | 1220×2440 mm (4×8 pies), personalizable |
Rango de espesor del panel | 9mm - 30mm |
Capacidad de producción diaria | 300 - 800 hojas (paneles estándar de 4×8 pies) |
Temperatura de prensado en caliente | 115 ℃ - 220 ℃ (precisión del control de temperatura ±1 ℃) |
Presión de prensa caliente | 2,0 - 6,0 MPa (ajustable) |
Número de aperturas de prensa caliente | 15 - 26 capas |
Tipo de adhesivo | Resina de fenol-formaldehído (PF), grado impermeable |
Tipos de conservantes | ACQ, CCA, Boro, MCQ (opcional) |
Método de tratamiento | Impregnación Vacío-Presión (vacío inicial + presión + vacío final) |
Presión de tratamiento | 1,0 - 1,5 MPa |
Contenido de humedad del producto terminado | ≤25% (después del tratamiento y acondicionamiento) |
Tolerancia al grosor | ±0,1 mm - ±0,3 mm |
Sistema de control | Pantalla táctil PLC totalmente automática + monitorización remota |
¿Por qué elegir esta línea de producción?
1. Diseño integrado de proceso completo: cobertura completa desde el pelado de troncos hasta el tratamiento conservante terminado, lo que reduce las pérdidas intermedias y los costos de coordinación.
2. Proceso de tratamiento estándar internacional: tecnología de impregnación a presión al vacío que garantiza una penetración profunda del conservante
3. Compatibilidad de múltiples conservantes: cambio flexible entre ACQ, CCA, boro, MCQ y otros sistemas de conservantes para diferentes requisitos del mercado de exportación
4. Madera contrachapada de pino de alta calidad: adhesivo de resina de fenol-formaldehído impermeable y un estricto proceso de prensado en caliente que garantiza una fuerza de unión superior y resistencia al agua.
5. Alto nivel de automatización: control PLC totalmente automático que reduce la dependencia laboral y garantiza la consistencia del producto.
6. Servicio llave en mano: soporte integral desde la instalación del equipo, la puesta en servicio del proceso hasta la capacitación del operador
El primer día de la Feria Internacional de Maquinaria para Trabajar la Madera de Shanghai 2026: si la palabra clave de esta mañana fue 'sorpresa', entonces las palabras clave de esta tarde son definitivamente 'explosiva' y 'confianza'.
Esta nueva instalación marca un nuevo comienzo para nuestra empresa. Guiados por nuestro compromiso duradero con 'la ingeniería de precisión y la calidad primero', ahora estamos mejor equipados que nunca para brindar soluciones de maquinaria eficientes, duraderas e innovadoras para la industria mundial de paneles de madera.
A medida que se acerca la Navidad, Shandong MINGHUNG wood based panel Machinery Co., Ltd. ha dado la bienvenida a otro pico en los envíos.
A principios de diciembre de 2025, culminará la estrecha colaboración entre el equipo de comercio exterior de MINGHUNG y nuestros socios: 9 contenedores completamente cargados con el equipo principal para una línea de producción de madera contrachapada.
Fábrica de máquinas de madera Shandong Minghung Wood Machinery Shandong Minghung Produce maquinaria de madera contrachapada en Linyi City City, China, dedicada a proporcionar máquinas de alta calidad y máquinas adecuadas, máquina de chapa, máquina de madera contrachapada, máquina de empalme de chapa. Máquina seca de variedades, máquina de pelado de veneno, madera vywood vly vywwood Vwood vywood