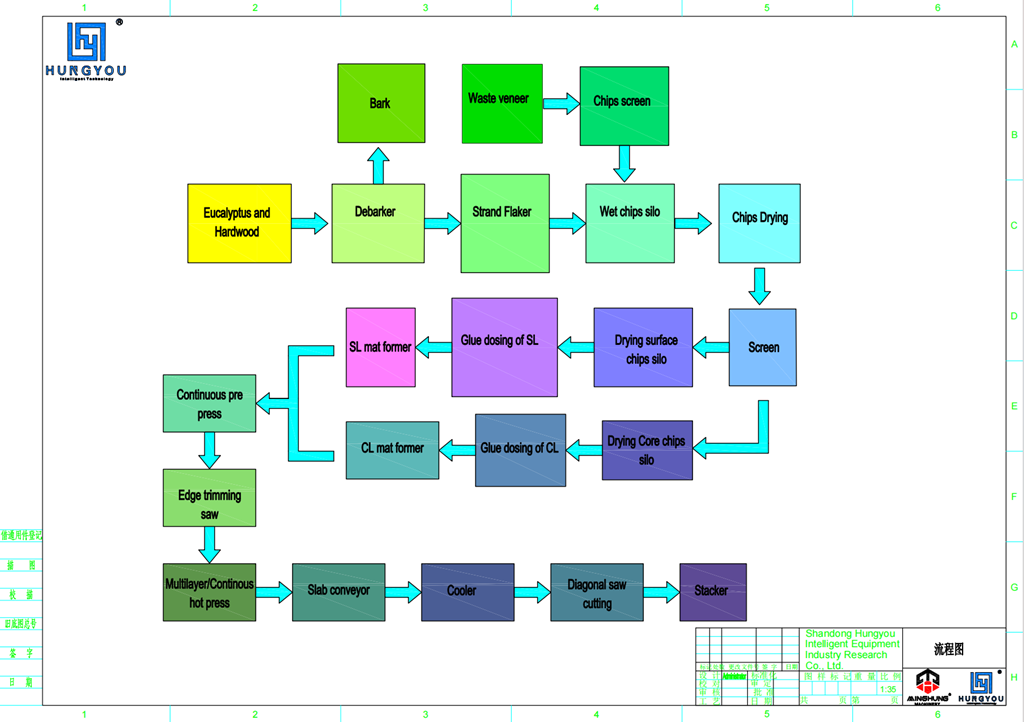
Iii. Diseño estructural del núcleo
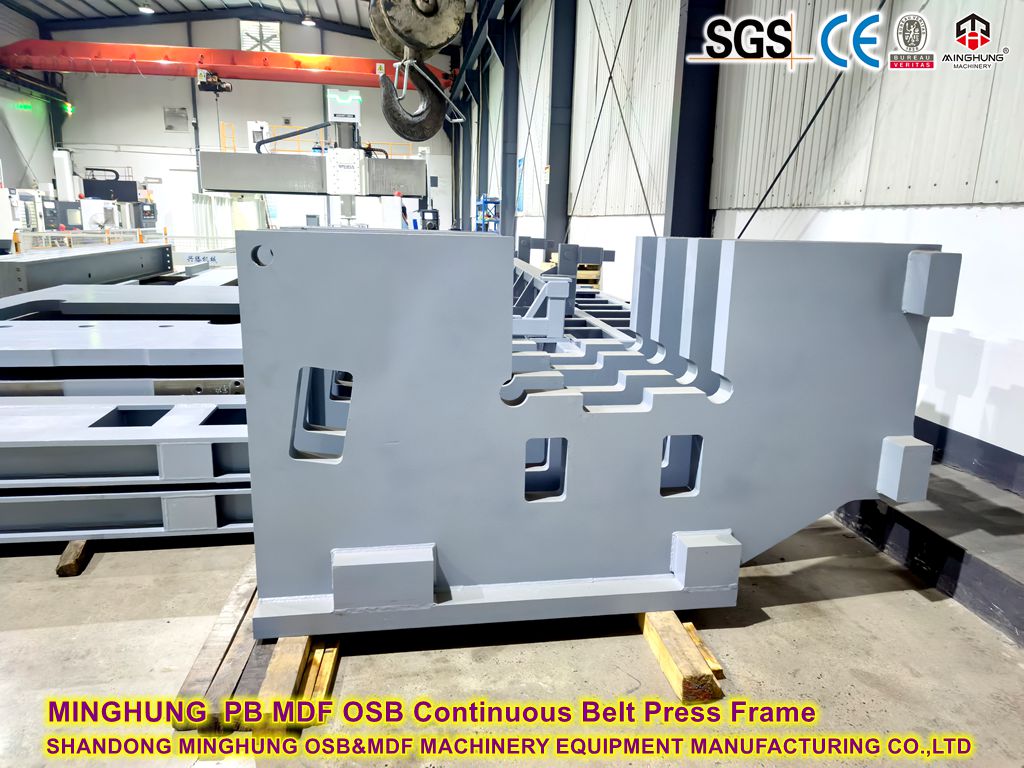
1. Marco de servicio pesado
-Columnas de caja: acero Q345B de 80 mm de grosor (anti-deformación> 1200kn/m)
- Marco preestablecido: 1.3 × Precaja de presión de trabajo
2. Matones de calentamiento
Parámetro | Especificación | Importancia de OSB |
Longitud | 40-60m | Tiempo de curado de tablero grueso |
Dureza de la superficie | HRC 52-55 (cromado) | Resiste la abrasión de la cadena |
Diseño de flujo de aceite | Canales de doble espíritu (ΔT≤3 ° C) | Elimina el retraso de la cura del núcleo |
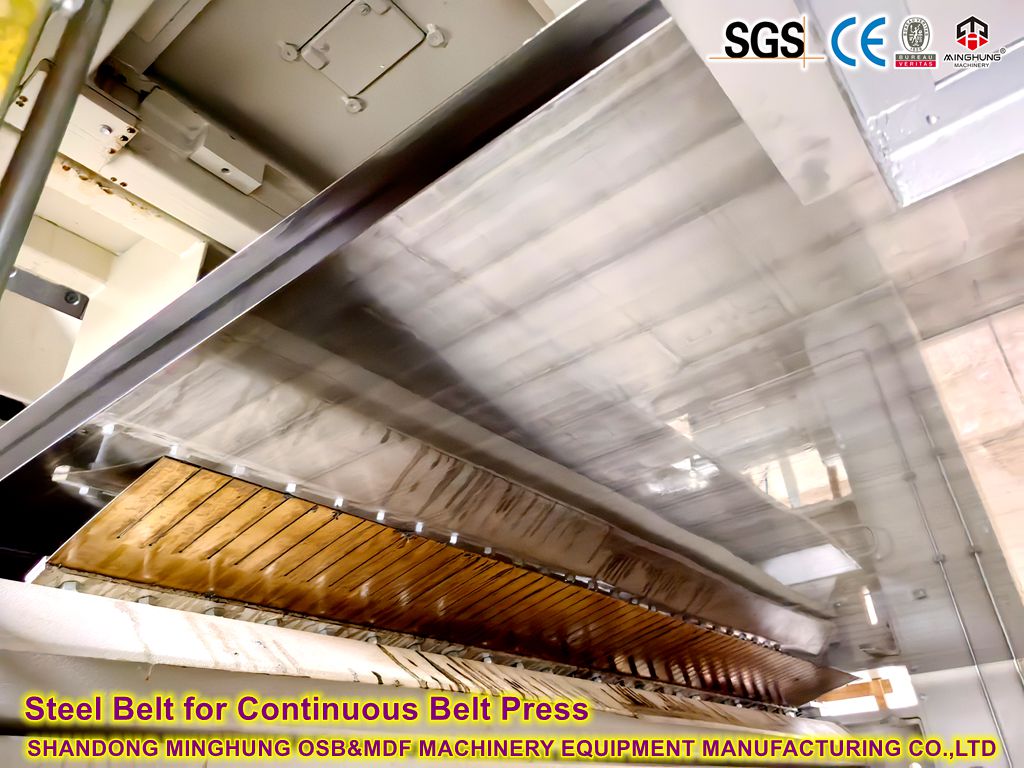
3. Sistema de transmisión de correa de acero
- Cinturón de múltiples capas:
- Base: 2,5 mm de acero inoxidable SUS420
- Superficie: recubrimiento duro HV1200 de 0.3 mm
- Tensado hidráulico:
- tensión constante (18-22kn/m), compensación de expansión térmica

4. Control de temperatura de 12 zonas
- Ejecución:
- bombas de aceite térmico independientes por zona (± 0.5L/min precisión)
- Thermografía IR → Comentarios de temperatura central en tiempo real
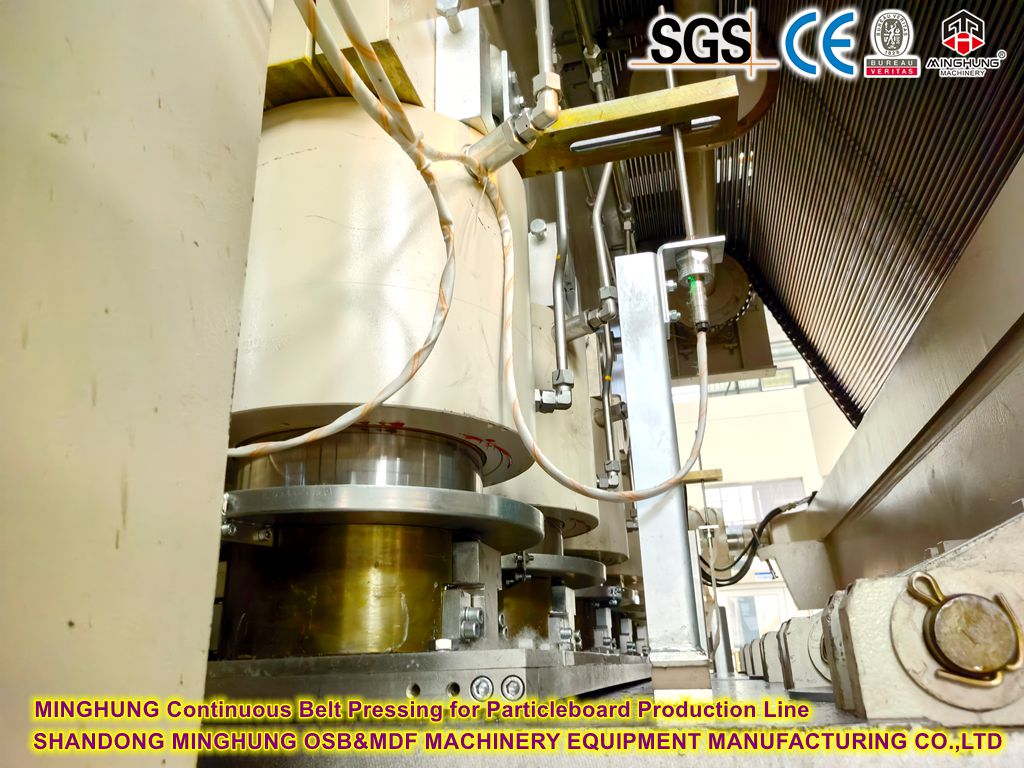
5. Sistema hidráulico
- Bombas de alta presión: presión de funcionamiento de 35MPA
- Válvulas proporcionales: control de 12 zonas (± 0.2MPa fluctuación)
IV. Adaptaciones específicas de OSB
1. Tecnología contra la adhesión
- Superficie de cinturón microtextido con láser (pozos de 0.1 mm, 200 pozos/cm²)
2. Sistema de cambio rápido
- Base de elevación hidráulica (ajuste de altura de ± 50 mm)
3. Protección de orientación
- Carga gradual de pre-presas (0.3 → 1.0mpa) evita el triturador de la cadena
V. Comparación de rendimiento
Métrico | Prensa múltiple | Press continuo de OSB |
Uniformidad de densidad | CV> 8% | CV ≤3% |
Tablero grueso (38 mm) | 8 min/ciclo | 3 m/min |
Utilización de resina | 11-12% | 9-10% |
Salida diaria (18 mm) | 400m³ | 1200m³ |
Control de temperatura independiente de 12 zonas
1. Principio de zonificación
Ubicación de la zona | Objetivo de temperatura | Precisión de control |
Zonas de entrada 1-3 | Calentamiento rápido a 170-180 ° C (precipitación de superficie) | ± 1.5 ° C |
Mid zonas 4-8 | Mantener la temperatura de curado del núcleo de 185 ° C | ± 1.0 ° C |
Zonas de salida 9-12 | Enfriar a 150 ° C (prevención de urdimbre) | ± 2.0 ° C |
2. Implementación técnica
Sistemas de calefacción independientes
Cada zona equipada con circulación de aceite térmico dedicado (o módulo de vapor de alta presión)
Eficiencia de transferencia de calor> 85% (vs. <75% en sistemas convencionales)
Compensación dinámica
Termografía infrarroja escanea la temperatura del tapete → ajuste el flujo de aceite de la zona
+5 ° C de auto-compensación en los bordes (resuelve 'bordes bajo curado' de la disipación de calor)
Resuelve el punto de dolor de la industria: subconscado del núcleo (núcleo de prensa tradicional/superficie ΔT = 30 ° C)
Reduce la emisión de formaldehído en un 15-20% (curado uniforme)
Aumenta la velocidad de la línea en un 20% (tiempo de presión más corto)
Dimensiones de personalización
1. Personalización mecánica
Artículo personalizado | Opción | Escenario de la aplicación |
Zonas de presión | 12 → 24 zonas (alta gama) | OSB ultra de espesor (≥40 mm) |
Superficie del cinturón | Texturizado por arena/cromado/texturizado con láser | Madera rica en resina (pino/álamo) |
Apertura máxima | 120 mm → 250 mm (expandible) | Vigas de OSB estructurales |
2. Personalización del sistema de control
Biblioteca de estrategia de temperatura
Curvas preestablecidas para madera blanda/madera dura/especies mixtas
Admite recetas desarrolladas por el cliente (≥100 almacenamiento encriptado)
Integración de IoT
Protocolo OPC UA para conectividad MES (datos T/P de 12 zonas en tiempo real)
Puerto de diagnóstico remoto (optimización de expertos en proveedores)
3. Paquetes de procesos especiales
Retardante de fuego OSB: enfriamiento mejorado en las zonas 9-12 (evita la degradación aditiva)
OSB resistente a la humedad: calentamiento rápido en las zonas 1-4 (acelera la difusión de cera)
Press Curved OSB: conformación diferencial de temperatura de zona (ΔT hasta 50 ° C)
Comparación de rendimiento técnico
Métrico | Prensa OSB tradicional | Prensa personalizada de 12 zonas |
Tolerancia al grosor | ± 0.3 mm | ± 0.15 mm |
Salida diaria (OSB de 18 mm) | 800m³ | 1200m³ |
Uso de resina | 11-12% | 9-10% |
Rendimiento del producto | 0.88 | ≥96% |
¡Reclama su diseño gratuito de línea OSB! Obtenga el diseño de la planta de extremo a extremo desde la preparación de la cadena hasta el lijado. Reciba el plan de fábrica 3D dentro de los 30 días.
Nuestros contactos:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo electrónico: minghungmachinery@gmail.com