| Estado de Disponibilidad: | |
|---|---|
| Cantidad: | |
MH-CHP
MINGHUNG
Ⅰ. Partícula
Características estructurales:
Estructura de gradiente de tres capas:
Superficie: partículas finas (0.2–0.5 mm) con alta densidad (≥750 kg/m³)
Core: partículas gruesas (1–3 mm) con baja densidad (550–650 kg/m³)
Perfil de densidad: curva en forma de U (densidad superficial 40%+ más alta que el núcleo)
Proceso de producción y equipo:
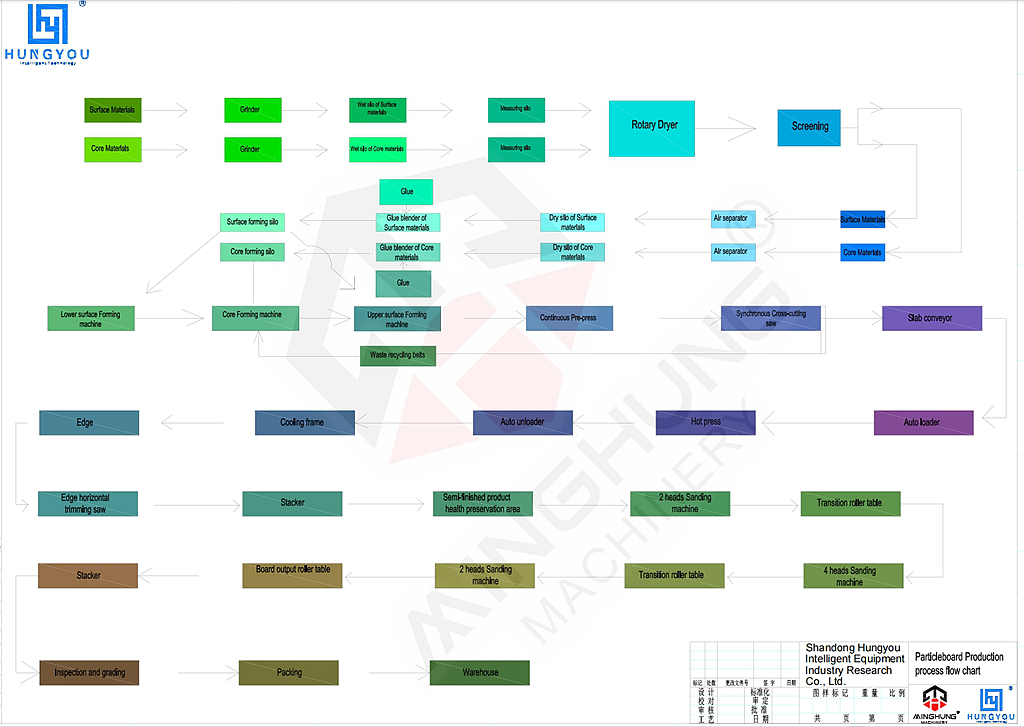
Proceso | Equipo | Parámetros |
Materia prima | Pastelera de tambor + Flaker de anillo | Capacidad ≥30t/h, l/w relación 3: 1 |
El secado | Secadora rotativa de triple paso | MC: 40%→ 8% |
Pegamento | Licuadora de anillo de alta velocidad | Resina 8–12%, ± 0.5% ACC. |
Formación | Ex mecánico/neumático | Precisión de la capa ± 5G/m² |
Prensado | Cinturón continuo prepress | Compresión 1: 2.5, 0.5MPA |
Presionando en caliente | Prensa continua (núcleo) | / |
Refinamiento | Corte transversal + enfriamiento + lijado | Subsidio de lijado 0.2–0.5 mm |
Ⅱ. Disección de prensa continua
Definición: Equipo de núcleo para la producción de paneles, formando esteras continuamente bajo calor/presión a través de cinturones de acero duales.
Principio de trabajo:
Entrada de MAT-> Precalecimiento (180-190 ℃ )-> Pressing principal (200-220 ℃/3-5MPA)-> Curing (190-200 ℃/1-2MPA)-> Salida del panel
Componentes clave:
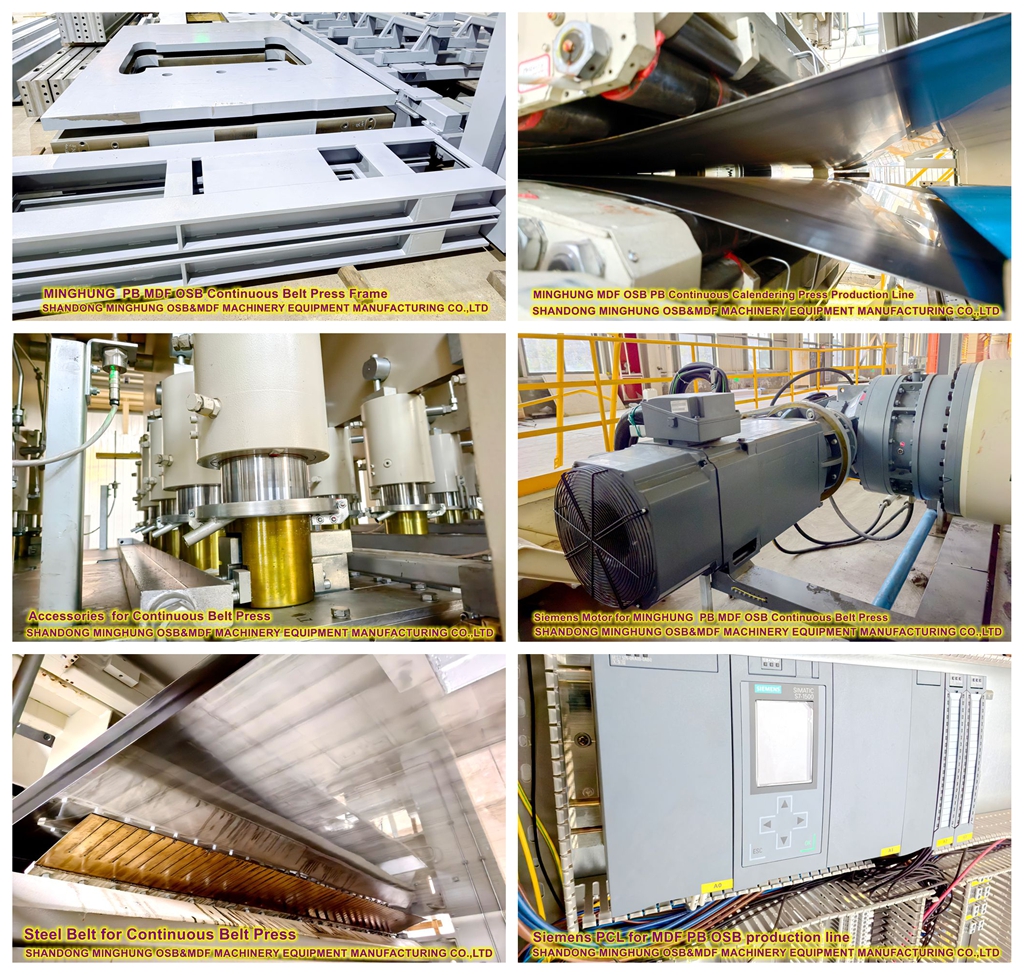
1. Sistema de cuadro:
Marco de portal (≥400 mm de acero fundido)
Rigidez de flexión ≥10⁴ kN · m² (asegura ≤0.1 mm/m de deformación)
2. Sistema hidráulico:
Cilindros zonados (1 grupo por ancho de 50 mm, 60-120 zonas)
Válvulas servocroporsionales (respuesta ≤10 ms)
3. Sistema de calefacción:
Diseño de platina: canales perforados (Ø12 mm, tono 25 mm)
Temperatura zonada: control independiente de PID (± 1.5 ℃)
4. Sistema de transmisión:
Cinturón de acero: inoxidable (1.2–1.8 mm de espesor)
Control de tensión: servo hidráulico (± 2% de fluctuación)
5. Sistema de control:
Algoritmo de acoplamiento multivariable: presión de presión/temperatura/velocidad en tiempo real
Medidor de espesor láser: exploración de 200Hz, ± 0.03 mm de precisión

Ⅲ. Tecnologías ecológicas en producción
3.1 Control de emisiones de proceso completo
Escenario | Tecnología | Efecto |
Pegamento | Pulverización de resina de alta presión | 15% de ahorro de pegamento, 30% de reducción de VOC |
Prensado | Bordes de correa sellada + capucha de vacío | 95% de captura de formaldehído libre |
Refinamiento | Lijado cerrado + filtro de bolsa | Emisión de polvo <5mg/m³ |
3.2 Tratamiento de escape
Sistema de tres etapas:
1. Separación de ciclones (> 10 μm de partículas)
2. Precipitador electrostático húmedo (0.1-10 μm de partículas)
3. RTO (850 ℃ descomposición de VOC, 99.5% de eficiencia)
Monitoreo en tiempo real:
Analizador FTIR (límite de detección de HCHO/benceno 0.01ppm)
3.3 Soluciones de energía baja en carbono

IV. Ventajas en términos de protección del medio ambiente y bajas emisiones
1. Control de emisión directa (reducción de la fuente)
Tipo de emisión | Prensa múltiple tradicional | Prensa plana continua | Mecanismo de reducción |
Formaldehído/VOC | Abrir presionado (> 40% de emisiones fugitivas) | Cinturón de acero completamente sellado + capucha de vacío (<5% de fugitivo) | Contención física (≥95% de captura) |
Polvo | Lijado abierto (> 50 mg/m³) | Lijado cerrado + precipitación electrostática (<5mg/m³) | Contención de procesos completos |
Terpenos | Sin tratamiento (liberación directa) | Oxidación catalítica RTO (> 99% de destrucción) | Descomposición térmica a 850 ℃ |
> Datos de casos: la línea Siempelkamp mide VOC a 18 mg/m³ (vs. 120–180 mg/m³ para prensas tradicionales)
2. Optimización de eficiencia energética (reducción de emisiones indirectas)
2.1 Sistema de recuperación de energía térmica
Recuperación de calor de tres etapas:
1. Presione el calor de escape → Capturado por los intercambiadores de calor de la placa
2. Energía recuperada distribuida:
65% para el secado de la materia prima
25% a la preparación de resina precalentamiento
10% a la calefacción de las instalaciones
3. Eficiencia:> 80% de recuperación → 35% Reducción del consumo de vapor (vs. <20% en las prensas tradicionales)
2. 2 Control de temperatura de precisión
Calefacción en zonas: 64 zonas independientes (vs. 3–5 zonas en prensas tradicionales)
Fluctuación de temperatura: ± 1.5 ℃ (vs. ± 8 ℃) → 30% menos emisiones de pirólisis de resina
Medio de calor: el aceite térmico reemplaza al vapor → La eficiencia térmica aumentó del 65% al 92%
3. Consumo adhesivo y control de la contaminación
Parámetro | Prensa tradicional | Prensa plana continua | Beneficio ambiental |
Precisión de pegado | ± 1.5% | ± 0.5% | 20% menos de uso excesivo |
Tipo adhesivo | Resina UF convencional | MDI sin formaldehído | Emisión de formaldehído cero |
Uniformidad de curado | > 15 ℃ Variación de superficie | <3 ℃ Variación de la superficie | 45% menos VOC térmico |
> Datos de prueba: formaldehído de prensa continua basado en MDI: 0.003mg/m³ (límite de carbohidratos: 0.025mg/m³)
4. Reciclaje de desechos
4.1 Sistema de desechos de producción de circuito cerrado
Flujo de material:
Formando restos → reciclaje neumático → silo de materia prima
Polvo de lijado → Peletización de RDF → Combustible de la caldera (15-30% de sustitución térmica)
Recorte de desechos → trituración → reutilización de materia prima
Tasa de recuperación de recursos: 99.2% (vs. <70% en líneas tradicionales)
4.2 Descarga de líquido cero
Condensado de escape de la secadora → Evaporación/Cristalización de MVR → Reutilización de producción de resina
80% de ahorro de agua frente a los depuradores húmedos tradicionales
5. Comparación de huella de carbono del ciclo de vida
Fase | Prensa tradicional (kg-co₂e/m³) | Prensa continua (kg-co₂e/m³) | Reducción |
Producción | 82.5 | 48.3 | 0.415 |
Transporte de materia prima | 18.2 | 15.1 | 0.17 |
Eliminación de desechos | 12.7 | 2.4 | 0.811 |
Total | 113.4 | 65.8 | 0.42 |
Para obtener más información, Bienvenidos contáctenos, le responderemos rápidamente y ofreceremos videos que funcionan con usted.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo electrónico: osbmdfmachinery@gmail.com
Esta nueva instalación marca un nuevo comienzo para nuestra empresa. Guiados por nuestro compromiso duradero con 'la ingeniería de precisión y la calidad primero', ahora estamos mejor equipados que nunca para brindar soluciones de maquinaria eficientes, duraderas e innovadoras para la industria mundial de paneles de madera.
A medida que se acerca la Navidad, Shandong MINGHUNG wood based panel Machinery Co., Ltd. ha dado la bienvenida a otro pico en los envíos.
A principios de diciembre de 2025, culminará la estrecha colaboración entre el equipo de comercio exterior de MINGHUNG y nuestros socios: 9 contenedores completamente cargados con el equipo principal para una línea de producción de madera contrachapada.
Fábrica de máquinas de madera Shandong Minghung Wood Machinery Shandong Minghung Produce maquinaria de madera contrachapada en Linyi City City, China, dedicada a proporcionar máquinas de alta calidad y máquinas adecuadas, máquina de chapa, máquina de madera contrachapada, máquina de empalme de chapa. Máquina seca de variedades, máquina de pelado de veneno, madera vywood vly vywwood Vwood vywood
¿Cómo producir tableros de partículas?¿Cuál es el paso de producción para fabricar tableros de partículas? Introducción: Los tableros de partículas, también conocidos como aglomerados, son un material versátil y rentable ampliamente utilizado en las industrias de la construcción y el mueble.Se fabrica comprimiendo partículas de madera y adhesivo juntos.