| Estado de Disponibilidad: | |
|---|---|
| Cantidad: | |
MH-CHP
MINGHUNG

I. Fundamentos de tablero de partículas
1. Definición
El tablero de partículas es un panel compuesto hecho de partículas de madera (virutas, papas fritas) unidas con resinas sintéticas (típicamente UF o MUF) a través de secado, pegado, formación y presión caliente.

2. Tipos
Por densidad: baja densidad (<550 kg/m³), densidad media (550–750 kg/m³), alta densidad (> 750 kg/m³).
Por estructura: una sola capa, tres capas (superficie fina/núcleo grueso), estructura graduada.
Tipos especiales: resistente a la humedad (cera agregada), retardante de fuego (aditivos químicos).
3. Proceso de producción
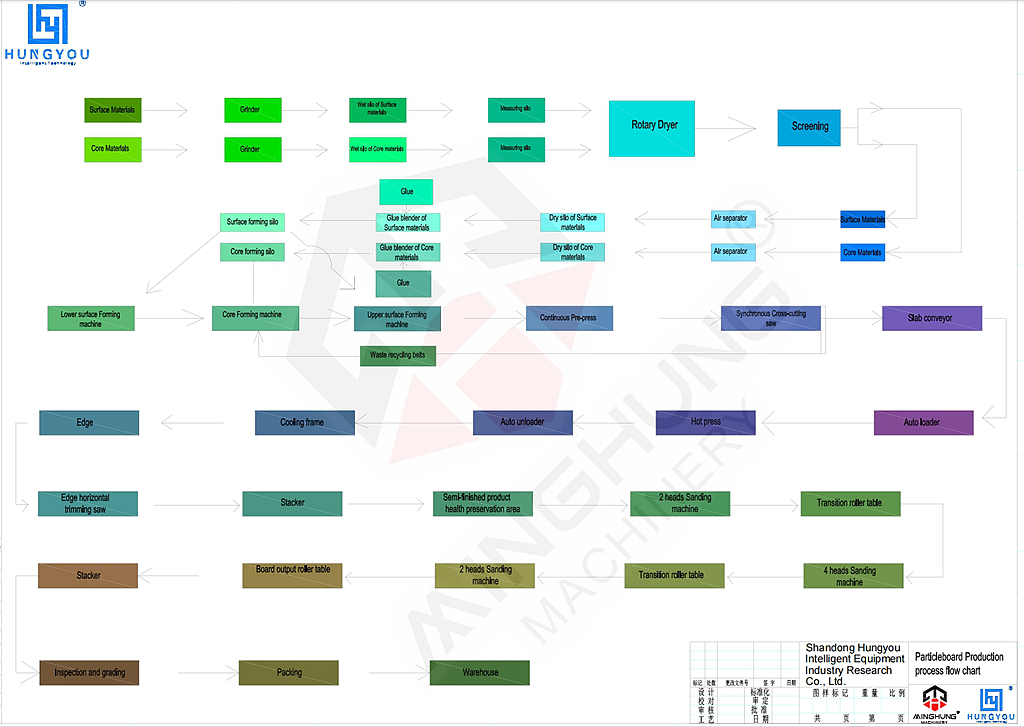
Preparación de la materia prima-> Secado de partículas- > Mezcla con resina- > formación de estera- > pre-prensación- > prensado plano continuo- > enfriamiento y recorte- > lijado y calificación

4. Aplicaciones
Fabricación de muebles (gabinetes, sustratos de encimera)
Interiors de construcción (paredes de partición, subpraso de piso)
Materiales de embalaje (paletas, cajas)
Campos emergentes: módulos de construcción prefabricados, sustratos de moldeo decorativo
II. Tecnología continua de prensa plana
1. Concepto
La prensa plana continua utiliza dos placas calentadas paralelas que se mueven sincrónicamente para aplicar temperatura y presión uniformes a una alfombra continua que avanza, lo que permite la producción sin parar.

2. Parámetros clave
Parámetro | Rango típico |
Max. Ancho | 1.2–4.5 m (personalizable) |
Presión de trabajo | 3–6 MPa |
Rango de temperatura | 180–240 ° C |
Velocidad de línea | 20–100 m/min |
Max. Capacidad | 1,000–3,000 m³/día |
3. Principio de trabajo
Sección FEED: la alfombra prepresionada entra a través de cinturones de acero.
Zona de presión:
Control de presión independiente en zonas hidráulicas
Calentamiento a través de la circulación del aceite térmico en platens
Perfil de presión: alta presión (plastificación) → Alivio de presión (desaceleración) → Espesor constante (curado)
Sección de salida: separación automática del cinturón para enfriamiento.
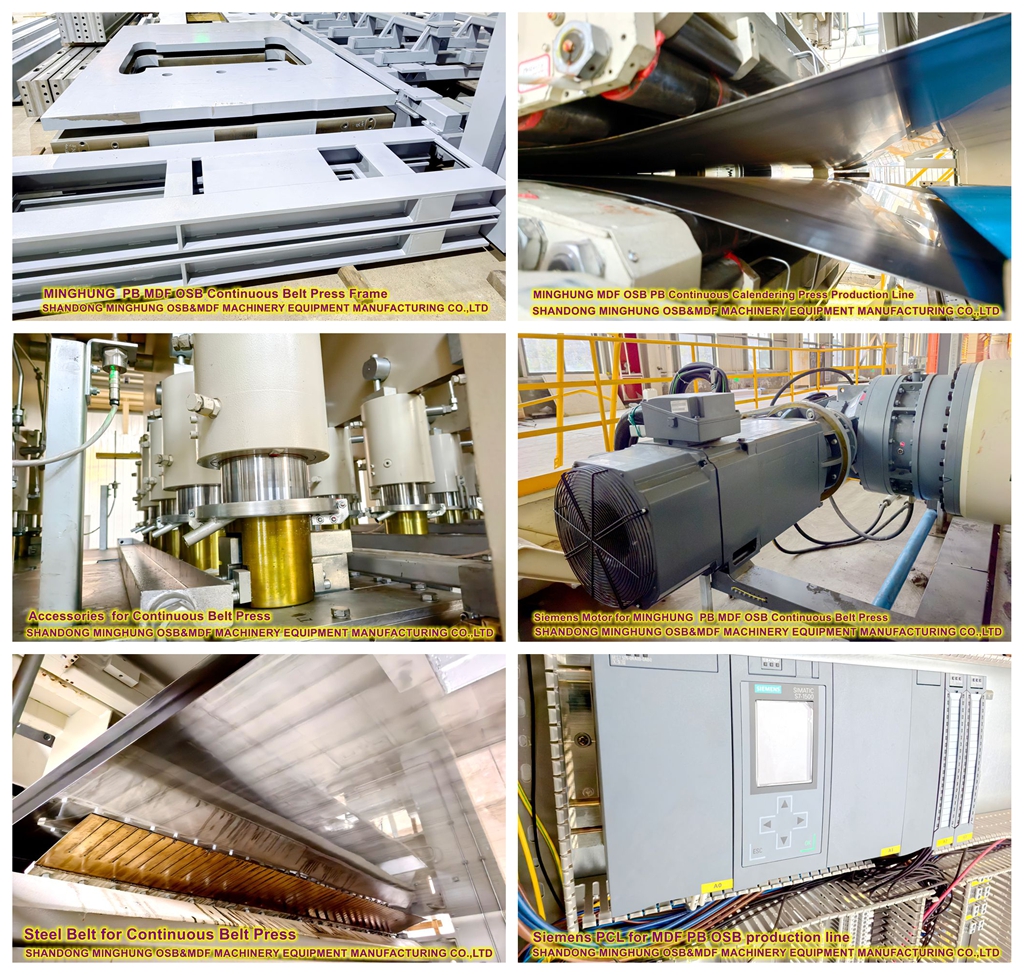
4. Componentes centrales
Platens calentados:
Material: acero de aleación (dureza de la superficie ≥45 hrc)
Grosor: 80-120 mm (estabilidad térmica)
Sistema hidráulico:
Sincronización de múltiples cilindros (precisión de ± 0.1 mm)
Zonas: típicamente 8–24
Accionamiento de cinturón de acero:
Compensación de tensión automática
Recubrimiento de alta temperatura (≤300 ° C)
Control de temperatura:
Circulación térmica de circuito cerrado
Regulación zonada (precisión de ± 2 ° C)

Ⅲ. Ancho personalizable
I. Principios de personalización del núcleo
1.1 Arquitectura mecánica modular
Unidades ajustables de ancho: módulos estándar de 500 mm ensamblan mediante pasadores de bloqueo hidráulico (precisión de ± 0.05 mm).
Juntas de platina sin costura: soldadura por láser + pulido en plasma (RA≤0.8 μm).
1.2 Sistema hidráulico adaptativo
Aumento de ancho | Cilindros adicionales | Control de uniformidad |
Por 1 metro | 4–6 cilindros | Presión de borde + 15% + retroalimentación de circuito cerrado |
> 3.5 metros | 8 cilindros/metro | Válvulas de presión secundaria (<50 ms de respuesta) |
1.3 Gestión térmica
Calefacción zonal:
Centro: 180–220 ° C
Bordes: +10–20 ° C Compensación
Control de expansión :
Platens precambuados (0.1–0.3 mm/m Arch)
Marcos de hierro fundido de baja expansión (CTE 1.2 × 10⁻⁶/k)
2. Tecnologías clave
2.1 Eliminación del efecto de borde
Soluciones físicas:
Tubos de calentamiento de doble densidad (borde: ≤80 mm de espacio)
Alas de platina extensibles (impulsadas hidráulicas, +100 mm)
Sistemas de control:
Termografía infrarroja (resolución de 0.5 ° C) → Ajuste de temperatura del borde dinámico
Matriz del sensor de presión (1 sensor/200 mm) → Compensación de presión adaptativa
2.2 Garantía de rigidez dinámica
Mejoras estructurales:
Componente | Refuerzo de amplia versiones |
Marco principal | Box Steel +40% de costillas internas |
Platen Supports | Guías recubiertas de carburo de tungsteno |
Supresión de vibración:
Amortiguación activa (rango de frecuencia de 0–50Hz)
Control de tensión de la correa (± 1% de precisión)
2.3 Lógica de control inteligente

3. Validación de personalización
3.1 Comparación de rendimiento (2.8m vs 4.2m Presione)
Métrico | 2.8m prensa | 4.2m prensa | Diferenciación técnica |
Variación de densidad | ± 3% | ± 4.5% | +12 cilindros de borde |
Tolerancia al grosor | ± 0.15 mm | ± 0.22 mm | Marco reforzado + indicadores láser |
Warpage | ≤0.8 mm/m | ≤1.2 mm/m | Control de temperatura de borde ± 1.5 ° C |
Aumento de la capacidad | Base | 0.5 | Max. Velocidad del cinturón 110m/min |
3.2 Casos de implementación
Línea de ancho estrecho (1.2m):
Solicitud: laboratorio de I + D/tableros de especialidad
Tecnología clave: sistema de cambio rápido (interruptor de ancho de 45 minutos)
Línea extra ancha (4.5m):
Aplicación: paneles estructurales para la construcción
Innovación: platos divididos (brecha de expansión de 10 mm)
4. Flujo de trabajo de personalización
Análisis de requisitos-> Estudio de factibilidad- > Configuración modular-> Actualización crítica de componentes- > Programación del sistema de control- > F [Pre-ensamblaje de fábrica- > puesta en marcha en el sitio- > Ajuste de los parámetros del proceso- > Aceptación de producción
¡Actualice su línea de producción ahora!
Brindamos soporte de instalación global y capacitación técnica, garantía de la máquina de 2 años y respuesta en línea las 24 horas: dejemos que su producción de partículas ingrese a una nueva era de inteligencia y baja carbonización.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo electrónico: osbmdfmachinery@gmail.com
Esta nueva instalación marca un nuevo comienzo para nuestra empresa. Guiados por nuestro compromiso duradero con 'la ingeniería de precisión y la calidad primero', ahora estamos mejor equipados que nunca para brindar soluciones de maquinaria eficientes, duraderas e innovadoras para la industria mundial de paneles de madera.
A medida que se acerca la Navidad, Shandong MINGHUNG wood based panel Machinery Co., Ltd. ha dado la bienvenida a otro pico en los envíos.
A principios de diciembre de 2025, culminará la estrecha colaboración entre el equipo de comercio exterior de MINGHUNG y nuestros socios: 9 contenedores completamente cargados con el equipo principal para una línea de producción de madera contrachapada.
Fábrica de máquinas de madera Shandong Minghung Wood Machinery Shandong Minghung Produce maquinaria de madera contrachapada en Linyi City City, China, dedicada a proporcionar máquinas de alta calidad y máquinas adecuadas, máquina de chapa, máquina de madera contrachapada, máquina de empalme de chapa. Máquina seca de variedades, máquina de pelado de veneno, madera vywood vly vywwood Vwood vywood
¿Cómo producir tableros de partículas?¿Cuál es el paso de producción para fabricar tableros de partículas? Introducción: Los tableros de partículas, también conocidos como aglomerados, son un material versátil y rentable ampliamente utilizado en las industrias de la construcción y el mueble.Se fabrica comprimiendo partículas de madera y adhesivo juntos.